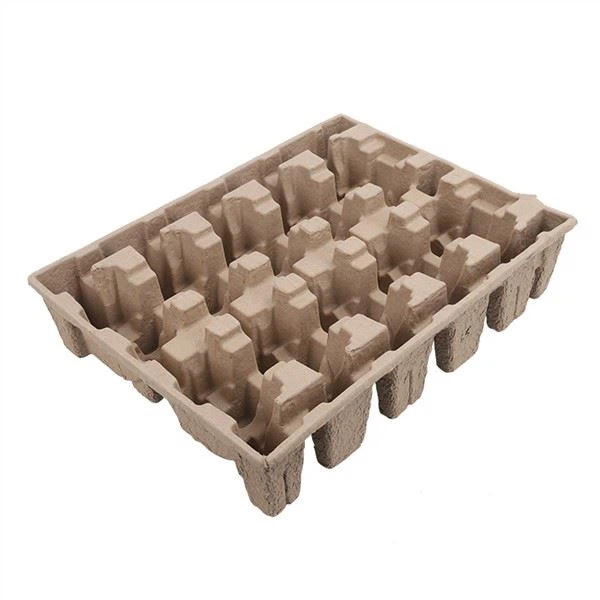
Zrakonepropusnost i performanse barijere su među najčešće pogrešno shvaćenim svojstvima lijevane pulpe. Mnogi ljudi pretpostavljaju da zbog toga što je lijevana celuloza izrađena od papira - poroznog, prozračnog materijala - nikada ne može biti hermetički nepropusna ili pružiti smislenu barijeru. Ova je pretpostavka bila točna za tradicionalnu nepremazanu lijevanu celulozu, ali više ne vrijedi za modernu lijevanu celulozu s naprednim zaštitnim premazima, laminacijom i tehnologijama toplinskog -zavarivanja. Danas obložena i laminirana lijevana celuloza može postići učinak barijere koji parira mnogim plastičnim materijalima za pakiranje - omogućujući primjene kao što je pakiranje u modificiranoj atmosferi (MAP) za svježu hranu, dugo{7}}trajno-pakiranje suhe hrane i-industrijsko pakiranje osjetljivo na vlagu. Međutim, postizanje pouzdane zrakonepropusnosti i performansi barijere s lijevanom pulpom zahtijeva pažljiv odabir materijala, tehnologiju premaza, dizajn brtve i kontrolu kvalitete - te je važno razumjeti i mogućnosti i ograničenja. U ovom članku pružamo sveobuhvatan tehnički vodič za zrakonepropusnost i učinak barijere ambalaže od lijevane celuloze: zašto je zrakonepropusnost važna, znanost o prijenosu plina i pare kroz celulozu, metode ispitivanja barijere (OTR, WVTR, Cobb, kit test, test curenja), barijerne tehnologije (unutarnji aditivi, vanjski premazi, laminacija, toplinsko brtvljenje), aplikacije pakiranja u modificiranoj atmosferi (MAP), dizajn brtve načela i protokole kontrole kvalitete. Uključujemo tipične granične vrijednosti za nepremazanu, presvučenu i laminiranu lijevanu celulozu - kako biste mogli razumjeti što je ostvarivo, a što ne. Bilo da ste inženjer pakiranja hrane koji procjenjuje lijevanu celulozu za MAP, voditelj proizvoda koji traži održivu barijeru pakiranja ili menadžer kvalitete koji postavlja kriterije prihvatljivosti barijere, ovaj bi vam vodič trebao pružiti tehničko znanje za donošenje informiranih odluka.
Zašto su nepropusnost zraka i performanse barijere važni
Prije nego što zaronimo u tehničke pojedinosti, shvatimo zašto su zrakonepropusnost i učinak barijere važni - i što se događa kada pakiranju nedostaju odgovarajuća svojstva barijere.
Konzerviranje hrane
Za pakiranje hrane, učinak barijere izravno utječe na rok trajanja, sigurnost hrane i kvalitetu. Glavni mehanizmi razgradnje koje pregradna ambalaža sprječava su:
- Oksidacija:Kisik reagira s mastima, uljima, vitaminima i pigmentima u hrani - uzrokujući užeglost, loš-okus, blijeđenje boje i gubitak hranjivih tvari. Pakiranje s kisikovom barijerom (niski OTR) sprječava ili usporava oksidaciju, produžujući rok trajanja masne hrane (orašasti plodovi, grickalice, meso, mliječni proizvodi), hrane-osjetljive na vitamine i hrane-osjetljive na boju.
- Dobitak/gubitak vlage:Prijenos vodene pare uzrokuje da suha hrana apsorbira vlagu (postaje ustajala, vlažna ili sklona-pljesni), a vlažna hrana gubi vlagu (postaje suha, žilava ili smežurana). Ambalaža s barijerom za vodenu paru (niska WVTR) održava optimalan sadržaj vlage u hrani, čuva teksturu i kvalitetu.
- Mikrobni rast:Kisik i vlaga stvaraju uvjete za rast bakterija i gljivica. Pakiranje u modificiranoj atmosferi (MAP) - koje zamjenjuje zrak unutar pakiranja s kontroliranom mješavinom plinova (npr. dušik, ugljični dioksid) - zahtijeva hermetičko pakiranje za održavanje modificirane atmosfere. Bez zrakonepropusnosti, modificirana atmosfera istječe, a kisik/vlaga iz okoline curi u - čime se poništava svrha MAP-a.
- Gubitak arome/ljuštenje okusa:Hlapljivi spojevi arome mogu izaći kroz propusnu ambalažu (gubitak arome) ili materijali za pakiranje mogu apsorbirati spojeve arome iz hrane (ljuštenje okusa). Zaštitna ambalaža pomaže u zadržavanju arome i sprječava ljuštenje okusa - iako je to važnije za plastiku nego za papir (papir može upiti okuse, ali premazi to mogu ublažiti).
- Kontaminacija:Hermetička ambalaža sprječava vanjski kontaminanti (prašinu, insekte, mikroorganizme, kemikalije) da uđu u ambalažu - štiteći sigurnost i kvalitetu hrane.
Industrijski i elektronički proizvodi
Za nepre-prehrambene proizvode, performanse barijere također su kritične:
- Korozija:Metalni proizvodi (komponente, alati, strojevi) korodiraju kada su izloženi vlazi i kisiku. Ambalaža koja štiti od vlage (sa sredstvima za sušenje) sprječava koroziju tijekom skladištenja i transporta - posebno za oceanska putovanja (visoka vlažnost, temperaturne fluktuacije).
- ESD (elektrostatičko pražnjenje):Elektroničke komponente osjetljive su na statički elektricitet. Dok se ESD zaštita primarno odnosi na vodljivost (ne na zrakonepropusnost), ambalaža za zaštitu od vlage često se kombinira s ESD-sigurnom ambalažom za osjetljivu elektroniku.
- Uređaji-osjetljivi na vlagu (MSD):Određene elektroničke komponente (npr. IC, LED diode, senzori) klasificiraju se kao uređaji osjetljivi na vlagu (MSD) prema IPC/JEDEC J-STD-033 - moraju se pohraniti u vrećice za zaštitu od vlage (sa sredstvom za sušenje i indikatorskim karticama vlažnosti) kako bi se spriječilo upijanje vlage koje može uzrokovati "popcorning" (pukotine) tijekom lemljenja reflowom.
- Kemikalije i lijekovi:Mnoge kemikalije i lijekovi osjetljivi su na vlagu, kisik ili svjetlost - zbog čega je potrebno zaštitno pakiranje kako bi se održala moć i stabilnost.
Regulatorni zahtjevi i zahtjevi kvalitete
Učinkovitost barijere često je regulatorni zahtjev ili zahtjev za kvalitetom:
- Označavanje roka valjanosti-hrane:Ako se za proizvod navodi određeni rok trajanja (npr. "najbolje do 12 mjeseci"), ambalaža mora pružati odgovarajuću zaštitnu sposobnost da potkrijepi tu tvrdnju - i to će možda trebati potvrditi testiranjem-roka trajanja.
- Farmaceutsko pakiranje:Farmaceutska ambalaža mora ispunjavati specifične zahtjeve barijera (npr. brzina propuštanja pare vlage prema USP-u<671>, kisikova barijera za-lijekove osjetljive na kisik) - često zahtijevaju i pakiranje -otporno za djecu i starije osobe-.
- Rukovanje MSD-om:Kao što je spomenuto, elektroničke komponente-osjetljive na vlagu moraju se pakirati u vrećice za zaštitu od vlage prema IPC/JEDEC J-STD-033 - s posebnim WVTR zahtjevima za materijal vrećice.
- Izvozno pakiranje:Za prekooceanski transport, mnogi klijenti zahtijevaju pakiranje za zaštitu od vlage (sa sredstvom za sušenje) kako bi se spriječilo oštećenje vlagom tijekom transporta - posebno za metalne, elektroničke i proizvode visoke-vrijednosti.
Znanost o prijenosu plina i pare kroz celulozu
Da bismo razumjeli učinak barijere lijevane celuloze - i kako je poboljšati - moramo razumjeti kako plinovi i pare prolaze kroz celulozne materijale.
Zašto je neobložena lijevana pulpa vrlo propusna
Prešana pulpa bez premaza visoko je propusna za plinove (kisik, dušik, ugljični dioksid) i pare (vodena para, organske pare) iz tri glavna razloga:
1. Porozna struktura:Prešana pulpa je porozan materijal - ima mrežu međusobno povezanih šupljina (pora) između celuloznih vlakana. Veličina ovih pora varira od nanometara (između mikro-fibrila) do mikrometara (između vlakana) do milimetara (u područjima niske-gustoće). Plinovi i pare mogu teći kroz te pore difuzijom (molekularno kretanje) i, za veće pore, viskoznim strujanjem (tlakom-potaknuto strujanje). Poroznost prijenosne-lijevane lijevane pulpe je tipično 70-85% (volumen praznina) - što znači da samo 15-30% volumena čine čvrsta vlakna. Ova visoka poroznost je razlog zašto je neobložena lijevana pulpa tako propusna.
2. Hidrofilna celuloza:Celuloza je hidrofilna (-voli vodu) - njezine hidroksilne (-OH) skupine privlače molekule vode. Vodena para se lako apsorbira u strukturu celuloznih vlakana, a tekuća voda može se prenositi kroz materijal kapilarnim djelovanjem (upijanje). To čini nepremazanu lijevanu celulozu posebno propusnom za vodenu paru - mnogo više nego za ne-polarne plinove poput kisika ili dušika.
3. Tanki zidovi:Prešane ladice za pulpu imaju relativno tanke stijenke (0,8-3mm za većinu primjena). Brzina prijenosa plina/pare obrnuto je proporcionalna debljini materijala (Fickov zakon difuzije) - tanje stijenke=brži prijenos. Dok bi deblji zidovi smanjili prijenos, oni također povećavaju cijenu, težinu i vrijeme sušenja - tako da postoji praktično ograničenje.
Prijenosni mehanizmi
Prijenos plina i pare kroz porozne materijale poput lijevane pulpe odvija se kroz tri glavna mehanizma:
1. Knudsenova difuzija:Za pore manje od srednjeg slobodnog puta molekula plina (~68 nm za zrak na sobnoj temperaturi), molekule plina sudaraju se sa stijenkama pora češće nego jedna s drugom. Ovo je dominantni mehanizam za vrlo male pore (nanoskala) i za difuziju plinova kroz same stijenke celuloznih vlakana.
2. Molekularna (Fickova) difuzija:Za pore veće od srednjeg slobodnog puta, molekule plina sudaraju se jedna s drugom i difundiraju kroz prostor pora nasumičnim molekularnim gibanjem. Ovo je dominantni mehanizam za pore srednje-veličine (mikrometarska skala) i za ukupni prijenos plina kroz porozne materijale.
3. Viskozno (Poiseuille) strujanje:Za velike pore (milimetarska skala) ili kada postoji razlika u tlaku u materijalu, plin teče kroz pore viskoznim strujanjem - poput vode kroz cijev. Ovo je najbrži prijenosni mehanizam i dominantan je mehanizam za curenje kroz nedostatke (rupe, pukotine, loša brtvljenja), a ne kroz rasuti materijal.
Za neobloženu lijevanu celulozu, sva tri mehanizma doprinose prijenosu plina - pri čemu je molekularna difuzija dominantni mehanizam za masovni prijenos, a viskozno strujanje dominantni mehanizam za curenje kroz nedostatke.
Kako premazi poboljšavaju učinak barijere
Zaštitni premazi poboljšavaju barijerne performanse lijevane pulpe na sljedeći način:
1. Popunjavanje površinskih pora:Premaz ispunjava površinske pore i šupljine oblikovane pulpe - stvarajući kontinuirani, ne-porozni površinski sloj. Ovo eliminira velike pore (gdje dolazi do viskoznog protoka) i smanjuje efektivnu poroznost.
2. Stvaranje kontinuiranog filma:Premaz tvori kontinuirani, neporozni polimerni film na površini. Prijenos plina i pare kroz ovaj film događa se samo-difuzijom otopine (plin se otapa u polimeru, difundira kroz njega i desorbira s druge strane) - što je mnogo sporiji proces od difuzije kroz porozne materijale.
3. Smanjenje hidrofilnosti:Mnogi zaštitni premazi (npr. akril, PLA, PU) su hidrofobni (vodo{2}}odbojni) - smanjuju afinitet materijala prema vodi, usporavaju prijenos vodene pare i sprječavaju prodiranje tekuće vode.
4. Povećanje efektivne debljine:Premaz dodaje tanak (5-50 mikrona), ali gust sloj barijere - povećavajući efektivnu debljinu barijere bez dodavanja značajne količine ili težine.
Ključ za učinkovitu izvedbu barijere je neprekinuti film premaza -bez nedostataka - svaka rupica, ogrebotina ili tanka točka u premazu stvara put za prijenos plina/pare (viskoznim protokom kroz nedostatak), što može dramatično povećati ukupnu brzinu prijenosa. Zbog toga je kontrola kvalitete premaza tako važna za primjenu barijera.
Metode ispitivanja barijera
Za kvantificiranje i kontrolu učinka barijere lijevane pulpe koriste se standardizirane metode ispitivanja. Ispitajmo ključne testove - što mjere, kako se izvode i tipične vrijednosti za lijevanu pulpu.
Brzina prijenosa kisika (OTR)
OTR mjeri brzinu kojom kisik prolazi kroz materijal - najvažniji parametar barijere za hranu i proizvode osjetljive na oksidaciju-.
Kako se mjeri:Ispitni uzorak je zapečaćen u ispitnoj ćeliji, s kisikom (ili zrakom) s jedne strane i plinom nositeljem (dušikom ili helijem) s druge strane. Kisik koji prolazi kroz uzorak prenosi se plinom nositeljem do senzora za kisik (obično kulometrijskog senzora ili optičkog senzora), gdje se kvantificira tijekom vremena. OTR se iskazuje kao cm³/m²/24h (kubični centimetri kisika po kvadratnom metru materijala u 24 sata) pri standardnim uvjetima (23 stupnja C, 0% RH ili 50% RH, ovisno o standardu).
Standardne metode ispitivanja:ASTM D3985 (Standardna ispitna metoda za brzinu prijenosa kisika kroz plastičnu foliju i foliju pomoću kulometrijskog senzora), ASTM F1307 (Standardna ispitna metoda za brzinu prijenosa kisika kroz suha pakiranja pomoću kulometrijskog senzora), ISO 15105-1 (Plastični - film i folija - Određivanje brzine-transmisije plina - Dio 1: Metoda-diferencijalnog tlaka), ISO 15105-2 (Metoda jednakog tlaka).
Tipične OTR vrijednosti za lijevanu pulpu:
| Materijal | OTR (cm³/m²/24h, 23 stupnja, 0% RH) | Bilješke |
|---|---|---|
| Nepremazani prijenos-lijevana pulpa | 10,000-50,000+ | Praktično nema barijere za kisik - kisik slobodno prolazi kroz poroznu strukturu |
| Termoformirana pulpa bez premaza | 5,000-20,000 | Bolji od prijenosnog-lijevanja zbog veće gustoće, ali još uvijek vrlo visok |
| Presvučen-akrilom na bazi vode | 2,000-10,000 | Akril je slaba barijera za kisik - premaz smanjuje OTR, ali ne dramatično |
| Presvučen-stiren akrilom | 1,000-5,000 | Bolji od čistog akrila, ali još uvijek umjerena barijera za kisik |
| presvučen PLA (20 mikrona) | 100-500 | PLA je umjerena barijera za kisik - usporediva s PET-om |
| Obložen PVOH (sloj barijere za kisik) | 1-50 | PVOH je jedna od najboljih barijera za kisik - usporediva s EVOH ili najlonom |
| Više{0}}sloj (PVOH + akril + lijevana pulpa) | 0.5-20 | Više{0}}slojni premazi mogu postići izvrsnu kisikovu barijeru - usporedivu s visoko-plastičnim filmovima |
| Prešana pulpa + laminacija PET/EVOH/PET filma | 0.1-5 | Laminacija s visoko{0}}plastičnom folijom postiže izvrsnu kisikovu barijeru - usporedivu s fleksibilnom plastičnom ambalažom |
| Aluminijska folija (za usporedbu) | <0.01 | U osnovi nepropusna - zlatni standard za kisikovu barijeru |
| PET folija (12 mikrona, za usporedbu) | 50-200 | Umjerena kisikova barijera |
| EVOH film (za usporedbu) | 0.1-5 | Izvrsna barijera za kisik (ali osjetljiva-na vlagu) |
Ključni uvid: Uncoated molded pulp has essentially no oxygen barrier (OTR >10 000) - ali s pravom tehnologijom premaza (PVOH, više-sloj ili laminacija filmom), lijevana pulpa može postići izvrsnu barijeru za kisik (OTR<5), comparable to high-barrier plastic films. The choice of coating depends on the required OTR for the application: for short shelf-life foods (days to weeks), acrylic or PLA coating may be sufficient; for long shelf-life foods (months), PVOH or multi-layer coating is needed; for very long shelf-life (6+ months) or pharmaceutical applications, film lamination or aluminum foil may be required.
Brzina prijenosa vodene pare (WVTR)
WVTR mjeri brzinu kojom vodena para prolazi kroz materijal - najvažniji parametar barijere za hranu i proizvode-osjetljive na vlagu.
Kako se mjeri:Ispitni uzorak je zapečaćen preko čaše koja sadrži ili vodu (za testiranje prijenosa prema van) ili sredstvo za sušenje (za ispitivanje prijenosa prema unutra). Sklop se postavlja u komoru s kontroliranom temperaturom/vlažnošću (obično 38 stupnjeva C, 90% RH za ispitivanje "unutra" ili 23 stupnja C, 50% RH za ispitivanje "prema van"). Promjena težine čaše mjeri se tijekom vremena - brzina promjene težine (prirast za sredstvo za sušenje, gubitak za vodu) je WVTR, iskazan kao g/m²/24h.
Standardne metode ispitivanja:ASTM E96 (Standardne ispitne metode za propusnost vodene pare materijala), TAPPI T 448 (Brzina propusnosti vodene pare za papir), ISO 2528 (Materijali u obliku listova - Određivanje brzine propusnosti vodene pare - Gravimetrijska (posuda) metoda), ASTM F1249 (Standardna ispitna metoda za brzinu propusnosti vodene pare kroz plastičnu foliju i Oblaganje pomoću moduliranog infracrvenog senzora).
Tipične WVTR vrijednosti za lijevanu pulpu (na 38 stupnjeva, 90% RH):
| Materijal | WVTR (g/m²/24h) | Bilješke |
|---|---|---|
| Nepremazani prijenos-lijevana pulpa | 500-2,000 | Vrlo visok WVTR - celuloza je hidrofilna, vodena para slobodno prolazi |
| Termoformirana pulpa bez premaza | 200-800 | Bolji od prijenosnog-lijevanja zbog veće gustoće, ali još uvijek visok |
| Presvučen-akrilom na bazi vode | 30-150 | Dobra redukcija - akril pruža umjerenu barijeru za vodenu paru |
| Presvučen-stiren akrilom | 15-80 | Bolji od čistog akrila - stiren poboljšava vodootpornost |
| PU presvučeno | 10-60 | Dobra barijera za vodenu paru - PU je hidrofobniji od akrila |
| presvučen PLA (20 mikrona) | 5-30 | Vrlo dobra barijera za vodenu paru - PLA je inherentno hidrofoban |
| Obloženo emulzijom voska | 10-80 | Dobra barijera vodene pare - vosak je hidrofoban |
| Više{0}}slojni (akril + PLA) | 2-20 | Više{0}}slojni premazi mogu postići vrlo dobru barijeru vodene pare |
| Prešana pulpa + laminacija PET folije | 5-30 | PET osigurava dobru barijeru za vodenu paru |
| Prešana pulpa + laminacija HDPE filma | 0.5-5 | HDPE pruža izvrsnu branu za vodenu paru |
| Aluminijska folija (za usporedbu) | <0.01 | U biti nepropustan - zlatni standard |
| PET folija (12 mikrona, za usporedbu) | 10-50 | Dobra barijera za vodenu paru |
| HDPE film (za usporedbu) | 0.5-5 | Izvrsna barijera vodene pare |
Ključni uvid:Prešana pulpa bez premaza ima vrlo visok WVTR (500-2000) -, ali čak i bazični akrilni premaz na bazi vode- smanjuje ga za 90%+ (na 30-150), a PLA ili više-slojni premazi mogu ga smanjiti za 95-99% (na 2-30). Za većinu primjena u hrani (grickalice, pekarnice, suha roba), akrilni ili PLA premaz osigurava odgovarajuću branu za vodenu paru. Za proizvode vrlo osjetljive na vlagu (farmaceutski proizvodi, MSD elektronika, suha hrana s dugim rokom trajanja) može biti potrebna laminacija filma (HDPE, PET) ili aluminijska folija.
Cobb test (upijanje vode)
Cobbov test mjeri količinu tekuće vode koju je površina apsorbirala u određenom vremenu - brz, jeftin test otpornosti na vodu koji se široko koristi u industriji papira i lijevane celuloze.
Kako se mjeri:Izmjerena količina vode (obično 100 ml) stavlja se na površinu ispitnog uzorka (ograničen metalnim cilindrom) na određeno vrijeme (obično 30 sekundi, 1 minuta ili 5 minuta). Voda se zatim odlije, površina se osuši i uzorak se ponovno-vaga. Cobbova vrijednost je težina apsorbirane vode po jedinici površine (g/m²). Niža Cobb vrijednost ukazuje na bolju otpornost na vodu.
Standardne metode ispitivanja:TAPPI T 441 (Upijanje vode veličanog papira i kartona - Cobbova metoda), ISO 535 (Papir i karton - Određivanje upijanja vode - Cobbova metoda), ASTM D3285 (Standardna ispitna metoda za upijanje vode veličanog papira i kartona).
Tipične Cobbove vrijednosti za lijevanu pulpu (test od 30 sekundi):
| Materijal | Cobbova vrijednost (g/m², 30 s) | Bilješke |
|---|---|---|
| Neobložena kalupljena pulpa | 50-150 | Vrlo visoko upijanje vode - celuloza je hidrofilna |
| Dimenzionirana (AKD) oblikovana pulpa | 20-60 | Umjereno smanjenje - unutarnjeg dimenzioniranja čini površinu-vodoodbojnom |
| Presvučen-akrilom na bazi vode | 5-30 | Dobra otpornost na vodu - premaz sprječava upijanje tekuće vode |
| Presvučen-stiren akrilom | 3-20 | Vrlo dobra otpornost na vodu |
| PLA presvučeno | 1-10 | Izvrsna otpornost na vodu - PLA je hidrofoban |
| Obloženo voskom | 1-10 | Izvrsna otpornost na vodu -, ali se ne može reciklirati/kompostirati |
Ključni uvid:Cobbov test brz je, jeftin test kontrole kvalitete vodootpornosti - mnogo je brži i jeftiniji od WVTR testiranja (koje traje 24+ sati). Za proizvodnju QC, Cobb test se često koristi kao zamjena za barijeru vodene pare - niska Cobb vrijednost (<30 g/m² for 30 seconds) generally indicates good water resistance and adequate WVTR for most applications. However, the Cobb test measures liquid water absorption, not water vapor transmission - so it's not a perfect substitute for WVTR. For critical applications, both tests should be performed.
Test kompleta (otpornost na masnoću)
Test kompleta mjeri otpornost na masnoću - što je važno za pakiranje hrane koja uključuje masnu ili uljnu hranu.
Kako se mjeri:Niz ispitnih otopina (mješavine ricinusovog ulja, heptana i toluena) sve veće moći prodiranja masti- (brojčano 1-12, više=agresivnije) nanosi se na površinu 15 sekundi. Površina se zatim briše i pregledava na penetraciju (mrlje ili tamnjenje). Rješenje s najvećim brojem koje NE prodire je "ocjena kompleta". Viša ocjena kompleta ukazuje na bolju otpornost na mast.
Standardne metode ispitivanja:TAPPI T 559 (Ispitivanje kompleta otpornosti na masnoću papira i kartona -), ASTM F119 (Standardna ispitna metoda za otpornost na masnoću fleksibilnih barijernih materijala - Test kompleta), ISO 16532 (Papir i karton - Određivanje otpornosti na masnoću).
Tipične ocjene kompleta za lijevanu celulozu:
| Materijal | Ocjena opreme | Razina otpornosti na mast |
|---|---|---|
| Neobložena kalupljena pulpa | 0-1 | Ništa - mast prodire odmah |
| Presvučen-akrilom na bazi vode | 3-6 | Umjereno - otporan je na blagu masnoću kratka razdoblja |
| Presvučen-stiren akrilom | 6-10 | Dobro - otporan je na većinu masnoća iz hrane |
| PLA presvučeno | 8-12 | Izvrsno - otporan je čak i na vruće, agresivne masti |
| Obloženo voskom | 6-10 | Dobar -, ali ne može se reciklirati/kompostirati |
| PET folija (za usporedbu) | 12 | Izvrsna - plastika je sama po sebi otporna na masnoću- |
Ključni uvid:Nepremazana lijevana pulpa u biti nema otpornost na masnoću (ocjena kompleta 0-1) - za bilo koju primjenu u hrani koja uključuje masnoću, premaz -otporan na masnoću je bitan. Akrilni premazi pružaju umjerenu otpornost na masnoću (komplet 3-6) - dovoljnu za hranu s malo-masnoće (sendviči, pekarnice, voće). Stiren-akrilni ili PLA premazi pružaju dobru-do-izvrsnu otpornost na masnoću (komplet 6-12) - pogodan za hranu s visokim udjelom masnoće (pržena piletina, pizza, masni umaci, meso). PLA pruža najbolju otpornost na masnoću, ali ima manju otpornost na toplinu (nije sigurno za mikrovalnu/pećnicu) - za vruću, masnu hranu, stiren-akrilni premaz (koji može izdržati više temperature) može biti bolji izbor.
Test curenja (integritet pakiranja)
Za zapečaćena pakiranja (npr. MAP ladice s poklopcima), ispitivanje nepropusnosti mjeri cjelovitost brtve - osiguravajući da nema curenja koja bi omogućila izmjenu plina između unutarnjeg i vanjskog dijela pakiranja.
Uobičajene metode ispitivanja nepropusnosti:
1. Ispitivanje uranjanjem u mjehuriće (ASTM D3078):Zatvoreno pakiranje se potopi u vodu i primijeni vakuum. Ako pakiranje curi, mjehurići zraka će izaći iz mjesta curenja. Ovo je jednostavan, vizualni test -, ali je kvalitativan (prošao/nije prošao) i možda neće otkriti vrlo mala curenja.
2. Ispitivanje pada tlaka (ASTM F2095):Paket je pod tlakom (ili se izvlači vakuum), a tlak se prati tijekom vremena. Ako tlak opadne (ili se vakuum izgubi), paket ima curenje. Ovo je kvantitativni test - njime se može mjeriti brzina curenja (npr. mbar·L/s) i otkriti vrlo mala curenja.
3. Ispitivanje raspada vakuuma:Slično opadanju tlaka, ali koristi vakuum umjesto tlaka. Prikladno za savitljive ili osjetljive pakete koji se mogu oštetiti pozitivnim pritiskom.
4. Analiza sastava plina (za MAP):Za MAP pakiranja, sastav plina unutar pakiranja se mjeri (pomoću analizatora plina - koji obično mjeri postotke O2 i CO2) odmah nakon zatvaranja i u intervalima tijekom roka trajanja. Ako se sastav plina promijeni (npr. O2 poraste s 0% na 5%), to ukazuje na curenje ili neadekvatnu barijeru. Ovo je najrelevantniji test za MAP pakete - izravno mjeri održava li se modificirana atmosfera.
5. Test penetracije boje:Otopina boje (npr. metilensko modrilo) nanosi se na područje brtve i paket se pregledava da li je boja prodrla kroz brtvu. Ovo je jednostavan test za integritet brtve -, ali je destruktivan i možda neće otkriti vrlo mala curenja.
Kriteriji prihvaćanja:Za MAP pakete, tipični kriterij prihvatljivosti je nepostojanje curenja koje se može otkriti (test s mjehurićima) ili stopa curenja ispod određenog praga (npr.<10⁻⁵ mbar·L/s for pressure decay). For gas composition, the O2 level should remain below a specified threshold (e.g., <0.5% for nitrogen-flushed MAP, or <2% for low-oxygen MAP) throughout the intended shelf life.
Ispitivanje čvrstoće brtve
Za toplinski{0}}zavarena pakiranja (npr. lijevana ladica za pulpu + toplinsko-poklopac koji se može zatvoriti), čvrstoća brtve mjeri silu potrebnu za odvajanje brtve - što je pokazatelj kvalitete brtve i cjelovitosti pakiranja.
Kako se mjeri:Traka zapečaćenog područja (obično 15 mm ili 25 mm širine) izrezana je iz pakiranja, a dvije podloge se razdvajaju u stroju za ispitivanje rastezanja konstantnom brzinom (obično 300 mm/min) pod kutom od 180 ili 90 stupnjeva. Maksimalna sila potrebna za odvajanje brtve je čvrstoća brtve, navedena kao N/15 mm ili N/25 mm (ili lb/in).
Standardne metode ispitivanja:ASTM F88 (Standardna ispitna metoda za čvrstoću brtvljenja fleksibilnih barijernih materijala), ASTM F2824 (Standardna ispitna metoda za toplinsku čvrstoću brtvljenja-zapečaćene fleksibilne mreže - konstantne brzine odvajanja), ISO 11339 (Ljepila - T-test ljuštenja za savitljivi-na-savitljivi spojeni sklopovi).
Tipične vrijednosti čvrstoće brtve:
| Vrsta brtve | Snaga brtve (N/15 mm) | Bilješke |
|---|---|---|
| Toplinsko brtvljenje (PLA premaz na PLA foliju poklopca) | 5-20 | Dobra čvrstoća brtvljenja - usporediva s plastičnom ambalažom |
| Toplinsko brtvljenje (akrilni premaz na akrilnu foliju poklopca) | 3-15 | Umjerena čvrstoća brtve |
| Toplinsko brtvljenje (preliveni poklopac od celuloze u papir s ljepilom) | 2-10 | Niža čvrstoća brtve - možda nije hermetička |
| Toplinsko brtvljenje-na-plastiku (za usporedbu) | 10-40 | Izvrsna čvrstoća brtvljenja - zlatni standard za hermetičke brtve |
Ključni uvid:Postizanje snažnog, hermetičkog toplinskog zavarivanja s lijevanom pulpom zahtijeva topli-prevlaku (npr. PLA, topli-akril) na prirubnici ladice i kompatibilnu topli-poklopnu foliju. Snaga brtvljenja ovisi o vrsti premaza, debljini premaza, temperaturi brtvljenja, pritisku brtvljenja i vremenu brtvljenja. Za MAP aplikacije, obično je potrebna čvrstoća brtve od najmanje 5-10 N/15 mm kako bi se osigurala hermetičnost - a brtvu treba potvrditi ispitivanjem curenja i analizom sastava plina.
Barijerne tehnologije za lijevanu celulozu
Sada kada razumijemo metode testiranja, proučimo tehnologije koje se koriste za poboljšanje performansi barijere lijevane pulpe - od unutarnjih aditiva do vanjskih premaza do laminacije i toplinskog brtvljenja.
Unutarnji dodaci (dimenzioniranje i otpornost na mokro)
Unutarnji aditivi (dodani kaši pulpe prije formiranja) pružaju osnovnu razinu otpornosti na vodu i masnoću -, ali ne stvaraju pravu barijeru. Najbolje ih je koristiti kao podlogu, u kombinaciji s vanjskim premazima za veće zahtjeve barijere.
- Određivanje veličine alkil keten dimera (AKD):Čini površinu vlakana hidrofobnom (vodo{0}}odbojnom), smanjujući upijanje tekuće vode (Cobb) i usporavajući prijenos vodene pare. Ne utječe značajno na OTR ili otpornost na masti.
- Dimenzioniranje alkenil jantarnog anhidrida (ASA):Slično AKD-u, ali brže-djeluje i učinkovitije je na višim temperaturama. Rjeđe u lijevanoj pulpi (češće u proizvodnji papira).
- Smole otporne na mokro djelovanje (PAE, MF):Održavajte čvrstoću ladice kada je mokra -, ali nemojte značajno utjecati na performanse barijere (održavaju čvrstoću ako voda prodre, ali ne sprječavaju prodiranje).
- Fluorokemijski aditivi (za otpornost na masti):Neki proizvodi od lijevane celuloze koriste fluorokemijske aditive (npr. per- i polifluoroalkilne tvari, PFAS) za otpornost na masnoću. Međutim, PFAS su sve više regulirani i zabranjeni zbog zabrinutosti za zdravlje i okoliš (oni su "vječne kemikalije" koje ostaju u okolišu i akumuliraju se u ljudskom tijelu). Većina velikih marki pakiranja hrane postupno ukida PFAS -, a Hesheng NE koristi PFAS ni u jednom od naših proizvoda. Koristimo ne-fluorirane alternative (akril, stiren-akril, PLA premazi) za otpornost na masnoću.
Ograničenja:Unutarnji aditivi pružaju samo umjerenu otpornost na vodu (Cobb 20-60) i u biti nemaju barijeru za kisik ili masnoću. Prikladni su za proizvode koji zahtijevaju minimalnu otpornost na vodu (npr. pladnjevi za suhu hranu, pladnjevi za proizvode), ali ne i za primjene s visokom barijerom.
Vanjski premazi
Vanjski premazi (naneseni na oblikovanu i osušenu ladicu) primarna su tehnologija za poboljšanje performansi barijere lijevane pulpe. Oni stvaraju kontinuirani zaštitni film na površini, dramatično smanjujući prijenos plina i pare.
1. Akrilni premazi-na bazi vode.Najčešći i ekološki najprihvatljiviji zaštitni premaz. Akrilni premazi pružaju dobru barijeru za vodenu paru (WVTR 30-150), umjerenu barijeru za kisik (OTR 2,000-10,000) i umjerenu otpornost na masnoću (kit 3-6). Sigurni su za{11}}hranu (sukladni FDA, EFSA, GB), mogu se reciklirati u tokovima papira i općenito se mogu kompostirati. Akrilni premazi prikladni su za namirnice kratkog do srednjeg roka trajanja (pekarnice, grickalice, sendviči, proizvodi) i za industrijska pakiranja koja zahtijevaju umjerenu zaštitu od vlage.
2. Stiren-akrilni premazi.Varijanta akrila s poboljšanom otpornošću na vodu i masnoću (zbog komponente stirena). Stiren-akrilni premazi pružaju vrlo dobru barijeru za vodenu paru (WVTR 15-80), umjerenu barijeru za kisik (OTR 1000-5000) i dobru otpornost na masnoću (komplet 6-10). Prikladni su za hranu srednje do visoke masnoće (pizza, pržena hrana, meso) i za primjene koje zahtijevaju bolju barijeru za vlagu od čistog akrila.
3. Poliuretanski (PU) premazi.PU premazi pružaju dobru barijeru za vodenu paru (WVTR 10-60), umjerenu barijeru za kisik i meku, luksuznu (baršun/meka-na dodir) završnu obradu. Skuplji su od akrila i obično se koriste za vrhunske primjene (kozmetika, elektronika, luksuzna roba) gdje su izgled i osjećaj važni. Dostupni su PU premazi za hranu, ali rjeđi od akrila.
4. PLA (polylactic acid) premazi.PLA je biorazgradiva bioplastika koja se može kompostirati i napravljena od obnovljivih izvora (kukuruzni škrob, šećerna trska). PLA premazi pružaju vrlo dobru barijeru za vodenu paru (WVTR 5-30), umjerenu barijeru za kisik (OTR 100-500) i izvrsnu otpornost na masnoću (kit 8-12). PLA se može -zavariti - što omogućuje hermetičko brtvljenje za MAP aplikacije. Međutim, PLA ima ograničenja: (a) omekšava na ~60 stupnjeva C (nije sigurno za mikrovalnu/pećnicu); (b) zahtijeva industrijsko kompostiranje (ne kompostira se u kućnom kompostu); (c) ne može se reciklirati u standardnim tokovima papira (to je plastika koja može kontaminirati recikliranje papira); (d) skuplji je od akrila. PLA premazi prikladni su za namirnice srednje{13}}do dugog roka trajanja (salate, sendviči, svježe narezani proizvodi, grickalice) i za MAP primjene gdje je poželjna mogućnost industrijskog kompostiranja.
5. PVOH (polivinil alkohol) premazi.PVOH je jedan od najboljih dostupnih -polimera za zaštitu od kisika - koji se može usporediti s EVOH-om ili najlonom. PVOH premazi pružaju izvrsnu barijeru za kisik (OTR 1-50), ali su-topivi u vodi (nisu-otporni) - otapaju se u vodi. Iz tog se razloga PVOH obično koristi kao -sloj barijere za kisik u više-slojnim premazima (prekrivenim vodootpornim gornjim slojem-kao što je akril ili PLA). PVOH je-siguran za hranu, biorazgradiv i može se reciklirati u tokovima papira (otapa se tijekom procesa izrade kaše). Više-slojni premazi s PVOH prikladni su za dugotrajnu-namirnice osjetljive na oksidaciju (orašasti plodovi, grickalice, meso, mliječni proizvodi, kava) i za MAP primjene koje zahtijevaju izvrsnu barijeru za kisik.
6. Emulzije voska i voskovi-na bazi biljaka.Premazi od voska (karnauba vosak, sojin vosak, vosak od rižinih mekinja, voštane emulzije) pružaju dobru parnu barijeru (WVTR 10-80) i prirodni, mat izgled. Oni su obnovljivi, mogu se kompostirati i reciklirati (vosak se razgrađuje tijekom recikliranja/kompostiranja). Međutim, oni pružaju slabiju izvedbu od polimernih premaza (posebice za otpornost na masnoću i toplinsko brtvljenje) i mogu imati osjećaj skliskosti. Voštani premazi prikladni su za pakiranje prirodne/organske hrane (namirnice, pekarnice, suhe robe) gdje se želi prirodan, mat završni sloj.
7. Više-slojni premazi.Za zahtjevne primjene koje zahtijevaju višestruka barijerna svojstva (voda, kisik, masnoća, sposobnost toplinskog zavarivanja), više-slojni premazi kombiniraju različite vrste premaza. Na primjer: (a) PVOH (kisikova barijera) + akril (vodootpornost, završni sloj) - za dug-život, oksidaciju-osjetljive namirnice; (b) akril (primer, adhezija) + PLA (voda/mastna barijera, mogućnost toplinskog zatvaranja) - za MAP ambalažu za hranu; (c) emulzija voska (otpornost na vodu, mat završni sloj) + akril (trajnost, otpornost na masnoću) - za pakiranje prirodne/organske hrane. Više{11}}slojni premazi pružaju najbolje performanse barijere, ali su složeniji i skuplji za primjenu.
Laminacija (laminacija filma)
Za najveće zahtjeve za barijerom, lijevana celuloza može se laminirati s barijernim filmom - stvarajući kompozitni materijal koji kombinira strukturne i održive prednosti lijevane celuloze s barijernim performansama filma.
Kako radi:Tanki zaštitni film (obično 10-50 mikrona) lijepi se na površinu oblikovane pulpe pomoću ljepila (ekstruzijska laminacija, laminacija suhom vezom ili laminacija mokrom vezom). Folija može biti jedno-slojna (npr. PET, HDPE, PLA) ili više-slojna folija (npr. PET/EVOH/PET, PET/PE, papir/PE/AL/PE - klasična "aseptična" struktura kartona). Folija predstavlja barijeru, dok oblikovana pulpa osigurava strukturu, krutost i održivo markiranje.
Uobičajene strukture filma za laminaciju lijevane celuloze:
| Struktura filma | OTR | WVTR | Može se zavariti toplinom? | Tipične primjene |
|---|---|---|---|---|
| PET (12 mikrona) | 50-200 | 10-50 | Ne (potreban je PE sloj) | Umjerena barijera, općenito pakiranje hrane |
| PET/PE (više-slojni) | 50-200 | 5-30 | Da (PE strana) | Opće pakiranje hrane, MAP |
| PET/EVOH/PET (visoka barijera) | 0.1-5 | 5-30 | Ne (potreban je PE sloj) | Dug{0}}rok trajanja, hrana-osjetljiva na kisik |
| PET/EVOH/PE (visoka barijera, moguće toplinsko zavarivanje) | 0.1-5 | 2-20 | Da (PE strana) | KARTA za svježe meso, sir, gotovu hranu |
| HDPE (25 mikrona) | 1,000-5,000 | 0.5-5 | Da | Proizvodi-osjetljivi na vlagu, MSD elektronika |
| PLA (20 mikrona) | 100-500 | 5-30 | Da | Ambalaža za hranu koja se može kompostirati, MAP |
| Papir/PE/AL/PE (aseptični karton) | <0.01 | <0.01 | Da (PE strana) | Dug-rok trajanja (6+ mjeseci), tekuća hrana, lijekovi |
Prednosti laminacije:(a) Najveća izvedba barijere - može postići OTR<0.1 and WVTR <0.1, comparable to flexible plastic packaging; (b) proven technology - lamination is widely used in the paperboard and carton industry (e.g., liquid packaging board, aseptic cartons); (c) design flexibility - can choose from a wide range of film structures to meet specific barrier requirements; (d) heat sealable - many film structures (PE, PP, PLA) are heat-sealable, enabling hermetic MAP packaging.
Ograničenja laminacije:(a) Viši trošak - laminacija povećava troškove materijala i obrade; (b) Mogućnost recikliranja - više-materijalni slojevi (papir + plastika + aluminij) često se ne mogu reciklirati u standardnim tokovima (iako se neke strukture, poput papira/PE, mogu reciklirati u specijaliziranim postrojenjima); (c) Sposobnost kompostiranja - plastične folije (PET, PE, EVOH) se ne mogu kompostirati (PLA se može industrijski kompostirati); (d) Složenost - laminacija zahtijeva dodatne korake obrade i kontrolu kvalitete; (e) Zamjena -održivosti - dok je lijevana pulpa održiva, plastični film smanjuje ukupni profil održivosti (iako je još uvijek manje plastičan od potpuno plastičnog pakiranja).
Najbolje za:Laminacija je najbolja za aplikacije koje zahtijevaju najveću barijernu učinkovitost - dugotrajne-namirnice (6+ mjeseci), farmaceutski proizvodi, MSD elektronika,-industrijski proizvodi osjetljivi na vlagu i MAP za brzo kvarljivu hranu. Za ove primjene, barijerna izvedba premaza sama po sebi možda neće biti dovoljna, a laminacija je jedino održivo rješenje temeljeno-na bazi lijevane celuloze.
Toplinsko zatvaranje i hermetičko pakiranje
Za pakiranje u modificiranoj atmosferi (MAP) i druge hermetičke primjene, paket mora biti topli-zapečaćen kako bi se stvorilo hermetičko brtvljenje. Toplinsko zavarivanje lijevanom pulpom zahtijeva:
1. Toplinski-prevlaka na prirubnici ladice:Brtvena površina ladice (prirubnica) mora biti obložena materijalom koji se -zavaruje - obično PLA, akrilom koji se -zavaruje ili ljepilom za-toplinsko zavarivanje. Premaz mora biti kompatibilan s folijom poklopca (isti ili sličan polimer za dobru čvrstoću brtvljenja).
2. Topli{0}}zavarljiva folija za poklopac:Poklopac mora biti topli{0}}folija - obično više-slojna folija sa toplinsko-slojem (PE, PP ili PLA) na strani koja je u kontaktu s ladicom. Folija za poklopac također može sadržavati zaštitne slojeve (PET, EVOH, aluminij) i vanjski sloj koji se može ispisati.
3. Ravna, glatka prirubnica:Brtvena prirubnica ladice mora biti ravna i glatka - sve nabore, neravnine ili ostaci na prirubnici mogu uzrokovati curenje brtve. Termoformirana lijevana pulpa (glatka površina) prikladnija je za toplinsko zavarivanje od prijenosno-prešano (hrapava površina) - iako se prijenos-prešano može toplinski-zavariti ako je prirubnica presvučena i zaglađena.
4. Parametri toplinskog brtvljenja:Temperatura brtvljenja, tlak i vrijeme moraju biti optimizirani za specifičnu kombinaciju premaza/filma. Tipični parametri brtve: temperatura 120-200 stupnjeva C (ovisno o polimeru), tlak 0,2-0,5 MPa, vrijeme 0,5-3 sekunde. Preniska temperatura/tlak/vrijeme=slabo brtvljenje ili nikakvo brtvljenje; previsoko=izobličenje filma, degradacija premaza ili kvar brtvljenja (pretjerano brtvljenje).
5. Ispiranje plinom (za MAP):Za MAP, pakiranje se ispire željenom mješavinom plinova (npr. 100% dušika za hranu-osjetljivu na kisik, 30% CO2 + 70% N2 za svježe meso, 5% O2 + 30% CO2 + 65% N2 za svježe proizvode) neposredno prije zatvaranja, kako bi se zamijenio zrak unutar pakiranja. Ispiranje plinom mora biti učinkovito (preostali O2<0.5-1%) and the seal must be immediate (to prevent air re-entering).
Načela dizajna brtve:
- Širina prirubnice:Brtvena prirubnica treba biti široka najmanje 5-8 mm (poželjno 10 mm za MAP) kako bi se osigurala odgovarajuća brtvena površina i prilagodila manja odstupanja.
- Ravnost prirubnice:Prirubnica mora biti ravna i paralelna s čeljusti za brtvljenje - svaki kut ili zakrivljenost može uzrokovati neravnomjeran pritisak brtve i curenje.
- Geometrija brtve:Kontinuirani, neprekinuti opseg brtve je neophodan - svi praznine, urezi ili značajke u području brtve mogu uzrokovati curenje.
- Dvostruka brtva (za kritične primjene):Za-vrijedne ili kritične primjene (farmaceutika, medicinski uređaji), dvostruka brtva (dvije koncentrične linije brtve) može osigurati redundanciju - ako unutarnja brtva ne uspije, vanjska brtva i dalje održava cjelovitost.
- Odljepljiva naspram trajne brtve: For consumer packages, a peelable seal (seal strength 3-8 N/15mm) is often desired - easy for the consumer to open without tools. For industrial or shipping packages, a permanent seal (seal strength >10 N/15 mm) može biti poželjno - neovlašteno-vidljivo i sigurno.
- Provjera valjanosti pečata:Brtva mora biti potvrđena ispitivanjem čvrstoće brtve, ispitivanjem curenja i (za MAP) analizom sastava plina - kako bi se osiguralo dosljedno, pouzdano hermetičko brtvljenje.
Pakiranje u modificiranoj atmosferi (MAP) s lijevanom pulpom
Pakiranje u modificiranoj atmosferi (MAP) jedna je od najvažnijih primjena za hermetičko pakiranje od lijevane celuloze. MAP zamjenjuje zrak unutar pakiranja kontroliranom mješavinom plinova - produžujući rok trajanja kvarljive hrane usporavanjem oksidacije, rasta mikroba i gubitka vlage. Pogledajmo kako se lijevana pulpa koristi za MAP.
Kako MAP radi
MAP djeluje modificirajući atmosferu unutar pakiranja kako bi usporio glavne mehanizme razgradnje hrane:
- Redukcija kisika:Smanjenje kisika (s 21% u zraku na 0-5%) usporava oksidaciju (užeglost, blijeđenje boje, gubitak hranjivih tvari) i inhibira aerobne bakterije i plijesni. Za namirnice vrlo osjetljive na kisik (npr. suhomesnati proizvodi, sirevi, grickalice) koristi se 100% dušik (0% kisika).
- Dodavanje ugljičnog dioksida:Dodavanje ugljičnog dioksida (obično 20-40%) inhibira rast mnogih bakterija (osobito Gram-negativnih bakterija poput Pseudomonas, koje uzrokuju kvarenje mesa i ribe). CO2 se otapa u vlazi hrane, stvarajući blago kiselo okruženje koje inhibira rast bakterija.
- Dušik kao punilo:Dušik (inertni plin) koristi se za popunjavanje preostalog volumena - on ne utječe izravno na kvalitetu hrane, ali sprječava kolaps pakiranja (CO2 apsorbira hrana, što može uzrokovati skupljanje pakiranja) i istiskuje kisik.
- Kisik za disanje (za svježe proizvode):Za svježe voće i povrće (koje je još "živo" i diše) održava se niska razina kisika (2-5%) - preniska količina kisika uzrokuje anaerobno disanje (neprijatni okusi, fermentacija), dok previsoka količina kisika omogućuje ubrzano disanje (brže starenje, gubitak vlage). Optimalna mješavina plinova ovisi o specifičnoj vrsti proizvoda.
Uobičajene MAP plinske smjese
| Proizvod | plinska smjesa | Produljenje roka trajanja (u odnosu na zrak) |
|---|---|---|
| Svježe crveno meso (govedina, janjetina) | 70-80% O2 + 20-30% CO2 | 2-3x (visoki O2 održava crvenu boju) |
| Svježa perad | 20-30% CO2 + 70-80% N2 | 2-4x |
| Svježa riba/plodovi mora | 30-40% CO2 + 60-70% N2 | 2-3x |
| Kuhano meso / delikatesi | 30% CO2 + 70% N2 (ili 100% N2) | 2-5x |
| sir (tvrdi) | 100% N2 (ili 30% CO2 + 70% N2) | 2-4x |
| Sir (meki, zrel-od plijesni) | Nije obično MAP (CO2 može utjecati na plijesan) | - |
| Svježi-namirnice (zelena salata, kupus) | 1-3% O2 + 5-10% CO2 + ravnoteža N2 | 1.5-2x |
| Cijelo voće (jabuke, kruške) | 1-3% O2 + 1-3% CO2 + ravnoteža N2 | 2-3x (skladištenje u kontroliranoj atmosferi) |
| Pekara (kruh, kolači) | 100% N2 (ili 60% N2 + 40% CO2) | 2-5x (spriječava plijesan) |
| Grickalice (čips, orasi) | 100% N2 | 2-5x (sprječava užeglost) |
| Kava (pržena, cijelo zrno) | 100% N2 (s-jednosmjernim ventilom za ispuštanje CO2) | 2-4x |
| Tjestenina / suha roba | 100% N2 (ili vakuum) | 2-3x (sprječava najezdu insekata, vlagu) |
Moulded Pulp for MAP: Zahtjevi i najbolje prakse
Za MAP aplikacije, lijevane ladice za celulozu moraju ispunjavati posebne zahtjeve:
1. Performanse barijere:Posuda mora osigurati odgovarajuću barijeru za kisik i vodenu paru kako bi se održala modificirana atmosfera tijekom predviđenog roka trajanja. Za kratki-rok trajanja (dani do 1-2 tjedna), PLA premaz može biti dovoljan; za srednji-rok trajanja (2-4 tjedna), potreban je višeslojni premaz (PVOH + PLA); za dugi vijek trajanja (1+ mjeseci), može biti potrebna laminacija filma (PET/EVOH/PE).
2. Hermetičko toplinsko brtvljenje: The tray must have a heat-sealable flange and be sealed with a compatible lid film to create an airtight seal. Seal strength >Tipični zahtjevi su 5-10 N/15 mm i bez vidljivih curenja (ispitivanje mjehurićima).
3. Kompatibilnost za ispiranje plinom:Dizajn ladice mora omogućiti učinkovito ispiranje plinom - ladica bi trebala imati relativno otvorenu geometriju (ne previše duboka, s dobrom cirkulacijom plina), a oprema za punjenje/brtvljenje mora biti sposobna za učinkovito ispiranje plinom (preostali O2<0.5-1%).
4. Sigurnost hrane:Svi materijali (prelivena pulpa, premaz, ljepilo, folija za poklopac) moraju biti prehrambeni-i u skladu s relevantnim propisima (FDA, EFSA, GB). Mješavina plinova mora biti prehrambene -klase (medicinski/industrijski dušik i CO2 nisu prikladni za hranu - potrebni su prehrambeni-plinovi).
5. Mehanička čvrstoća:Pladanj mora zadržati svoj strukturni integritet tijekom cijelog roka trajanja i distribucije - uključujući kada se slaže (čvrstoća na pritisak) i kada se rukuje (čvrstoća na rastezanje i trganje). Vlaga iz hrane (ili iz okoline visoke-vlažnosti MAP) može oslabiti nepremazanu lijevanu celulozu - pa su smola čvrstoće na mokro i premaz za zaštitu od vlage ključni.
6. Kontrola kvalitete:MAP paketi zahtijevaju rigoroznu kontrolu kvalitete - uključujući testiranje čvrstoće brtvljenja, ispitivanje curenja, analizu sastava plina (odmah nakon zatvaranja i u intervalima tijekom roka trajanja) i validaciju-roka trajanja (pohranjivanje paketa u određenim uvjetima i procjena kvalitete hrane u intervalima).
Prednosti lijevane celuloze za MAP
U usporedbi s plastičnim MAP posudama (trenutni standard), lijevana pulpa nudi nekoliko prednosti:
1. Održivost:Oblikovana celuloza izrađena je od recikliranih ili obnovljivih materijala, može se reciklirati i kompostirati te ima puno manji ugljični otisak od plastike. Za robne marke s ciljevima održivosti ili ekološki-osviještene potrošače ovo je značajna razlika.
2. Premium izgled:Termoformirana lijevana pulpa ima gladak, mat, prirodan izgled koji mnogi potrošači doživljavaju kao vrhunski i "prirodan" - u usporedbi s umjetnim izgledom plastike. Ovo je posebno vrijedno za vrhunske prehrambene proizvode (zanatske, organske, gurmanske).
3. Otpornost na temperaturu:Neobložena oblikovana pulpa može izdržati temperature u pećnici (do 200-250 stupnjeva C) - što omogućuje MAP pakiranje "spremno za-pećnicu" (potrošač može staviti pladanj izravno u pećnicu). Plastične MAP ladice (PET, PP) ne mogu izdržati temperature u pećnici - iako se PP može peći u mikrovalnoj pećnici.
4. Bez kemijske migracije:Kalupljena pulpa ima manje problema s kemijskom migracijom od plastike (bez BPA, ftalata, stirena, antimona) - posebno je važno za vruću ili masnu hranu gdje je migracija plastike veća briga.
5. Razlikovanje robne marke:Kako sve više marki prihvaća plastični MAP, MAP od lijevane celuloze nudi način da se istaknete na polici - jedinstvenim, održivim, vrhunskim izgledom.
Ograničenja lijevane celuloze za MAP
Kalupljena celuloza također ima ograničenja za MAP:
1. Performanse barijere:Čak i s najboljim premazima, performanse barijere lijevane pulpe možda neće odgovarati visoko{0}}plastici barijere (npr. EVOH, PVDC) ili aluminijskoj foliji. Za vrlo dug-rok trajanja (6+ mjeseci) ili proizvode koji su-visoko osjetljivi na kisik, još uvijek može biti potrebna plastika ili aluminij.
2. Cijena:Obložene/laminirane MAP ladice za lijevanu celulozu mogu biti skuplje od standardnih plastičnih MAP ladica - iako se razlika smanjuje s razmjerom, a ukupni trošak (uključujući EPR, poreze na plastiku, vrijednost marke) može favorizirati lijevanu celulozu.
3. Transparentnost:Kalupljena pulpa je neprozirna - potrošač ne može vidjeti hranu unutra. Za proizvode kod kojih je vidljivost važna (npr. svježi proizvodi, gotova jela), prozirna folija na poklopcu može osigurati vidljivost (pladanj je neproziran, ali je poklopac proziran).
4. Kompatibilnost opreme:Postojeća MAP oprema za punjenje/brtvljenje možda će trebati preinaku ili prilagodbu za rukovanje kalupima za lijevanu pulpu (različita toplinska vodljivost, tekstura površine, parametri brtvljenja). Novija oprema često je kompatibilna, ali može biti potrebno naknadno opremanje starijih linija.
5. Osjetljivost na vlagu:Ukalupljena pulpa osjetljiva je na vlagu - čak i s premazima, produljeni kontakt s vrlo mokrom hranom (npr. juhe, umaci, vrlo vlažni proizvodi) može uzrokovati slabljenje ili degradaciju. Za vrlo mokru hranu, plastika bi ipak mogla biti bolji izbor (ili lijevana pulpa s robusnom zaštitnom prevlakom i ograničenim vremenom kontakta).
Kontrola kvalitete barijere i nepropusnosti zraka
Osiguravanje dosljedne izvedbe barijere i zrakonepropusnosti zahtijeva sveobuhvatan program kontrole kvalitete - od ulaznih materijala do gotovih pakiranja. Navedimo ključne elemente kontrole kvalitete.
Ulazni materijal QC
- Pulpa i vlakna:Ispitajte vrstu vlakana, raspodjelu duljine vlakana, slobodnost (stupanj SR/CSF) i kontaminante. Osigurajte dosljednost između serija.
- Kemijski dodaci:Provjerite vrstu aditiva, koncentraciju i certifikaciju-razreda hrane (ako je primjenjivo). Ispitajte učinkovitost aditiva (npr. učinkovitost dimenzioniranja Cobbovim testom, mokru čvrstoću mokrim vlačnim testom).
- Premazi:Provjerite vrstu premaza, sadržaj krutih tvari, viskoznost, pH i certifikaciju kvalitete hrane-. Ispitajte učinak premaza (svojstva barijere) na standardnim ispitnim podlogama.
- Folije za poklopce:Provjerite strukturu filma, debljinu, vrstu sloja za brtvljenje, svojstva barijere (OTR, WVTR) i certifikaciju kvalitete hrane-. Ispitajte kompatibilnost toplinskog brtvljenja s premazom ladice.
U-procesu QC
- Konzistencija i temperatura pulpe:Kontinuirano nadzirite (svakih 15-30 minuta) kako biste osigurali dosljedno oblikovanje.
- Parametri oblikovanja:Pratite vakuumski tlak, vrijeme oblikovanja i temperaturu kalupa. Provjerite težinu mokre posude i sadržaj vlage (svakih 1-2 sata).
- Parametri sušenja:Pratite temperaturu tunela, protok zraka i brzinu pokretne trake. Svaka 2-4 sata provjerite sadržaj vlage u osušenoj ladici (ciljani 6-10%).
- Parametri premaza:Pratite viskoznost premaza, sadržaj čvrstih tvari, brzinu nanošenja (težinu premaza) i temperaturu sušenja/otvrdnjavanja. Provjerite pokrivenost premaza (vizualni pregled, nema rupica ili tankih mrlja) i težinu premaza (gravimetrijsko mjerenje) svaka 1-2 sata.
- Podrezivanje:Provjerite obrezane dimenzije (mjerenje čeljusti) i kvalitetu rubova (vizualni pregled ima li neravnih rubova ili neravnina).
- Toplinsko brtvljenje (za MAP):Pratite temperaturu brtve, tlak i vrijeme. Provjerite čvrstoću brtve (svakih 1-2 sata) i provedite ispitivanje nepropusnosti (svake smjene ili po seriji). Pratite sastav plina (za MAP) - zaostali O2 odmah nakon zatvaranja i u intervalima tijekom roka trajanja.
QC gotovog proizvoda
- Vizualni pregled:100% inspekcija ili AQL uzorkovanje za vidljive nedostatke - poderotine, rupe, iskrivljenje, promjenu boje, nedostatke premaza (rupice, tanke mrlje, nejednaka pokrivenost), defekte tiskanja, defekte obrezivanja.
- Provjera dimenzija:Uzorkujte svaka 1-2 sata - dimenzije ladice (duljina, širina, visina, veličina šupljine, širina prirubnice), debljina stjenke i težina. Usporedi sa specifikacijama.
- Sadržaj vlage:Uzorkujte svaka 2-4 sata - ciljajte 6-10%.
- Ispitivanje barijere:Po seriji ili po smjeni - Cobb test (upijanje vode), kit test (otpornost na masnoću) i (za kritične primjene) OTR i WVTR test. Usporedi sa specifikacijama.
- Ispitivanje čvrstoće:Po šarži - čvrstoća na pritisak, čvrstoća na pucanje, vlačna čvrstoća (ovisno o primjeni). Usporedi sa specifikacijama.
- Ispitivanje brtve (za MAP):Snaga brtvljenja po seriji -, ispitivanje nepropusnosti (opadanje mjehurića ili tlaka) i analiza sastava plina (razine O2 i CO2). Usporedi sa specifikacijama.
- Sigurnost u kontaktu s hranom (za primjenu u hrani):Po promjeni materijala ili povremeno - testiranje migracije (ukupna migracija i specifična migracija) prema standardima FDA, EFSA ili GB. Provjerite prehrambene-certifikate za sve materijale.
- Provjera-roka trajanja (za MAP):Za nove proizvode ili promjene materijala - provedite studije roka-roka trajanja (čuvajte pakete na određenoj temperaturi/vlažnosti, procjenjujte kvalitetu hrane i sastav plina u intervalima) kako biste potvrdili da pakiranje zadovoljava predviđeni rok trajanja.
Uobičajeni nedostaci barijere i uzroci
| kvar | Simptom | Glavni uzrok | Ispravak |
|---|---|---|---|
| Rupice u premazu | Visoki OTR/WVTR, neuspjeh Cobb testa, prodiranje masti | Pretanak premaz, slabo vlaženje, površinska kontaminacija, mjehurići zraka u premazu | Povećajte težinu premaza, poboljšajte površinsku obradu (corona/prime), filterski premaz, prilagodite način nanošenja |
| Neravnomjerna pokrivenost premazom | Varijabilna izvedba barijere, vizualni nedostaci | Neravnomjerno nanošenje raspršivanjem/umakanjem/valjkom, geometrija ladice (te--dostupna područja), previsoka viskoznost premaza | Prilagodite način nanošenja (koristite uranjanje za složene oblike), optimizirajte viskoznost premaza, osigurajte jednoličan uzorak prskanja |
| Prevlaka puca ili se ljušti | Otkazivanje barijere na zavojima/naborima, vizualni nedostaci | Premaz je previše krhak, nedovoljna fleksibilnost, savijanje ladice nakon premazivanja, slabo prianjanje | Upotrijebite fleksibilniju formulaciju premaza, poboljšajte prianjanje (osnovna površina), izbjegavajte pretjerano savijanje nakon premazivanja |
| Rubno curenje | Neuspješno ispitivanje curenja, promjena sastava plina (MAP) | Premaz ne prekriva izrezane/podrezane rubove, rub je grub ili porozan | Nanesite premaz nakon podrezivanja (ne prije), koristite umakanje (pokriva rubove), zagladite/završite rubove |
| Propuštanje brtve | Neuspješno ispitivanje curenja, promjena sastava plina (MAP), niska čvrstoća brtve | Prirubnica nije ravna/glatka, temperatura/tlak/vrijeme brtve netočni, premaz/film nekompatibilan, krhotine na prirubnici | Poboljšajte ravnost prirubnice, optimizirajte parametre brtvljenja, provjerite kompatibilnost premaza/filma, očistite prirubnice prije brtvljenja |
| Slabljenje-izazvano vlagom | Posuda omekša, iskrivi se ili izgubi čvrstoću tijekom uporabe | Nedovoljna barijera vlage, produljeni kontakt s mokrom hranom, okruženje visoke vlažnosti | Poboljšajte premaz (deblji, bolja barijera), koristite smolu čvrstoće na mokro, ograničite vrijeme kontakta, koristite laminaciju za vrlo mokre proizvode |
| Migracija premaza (sigurnost hrane) | Ne{0}}okus, promjena boje, neuspjeh testa migracije | Premaz nije-razvrstane za hranu, premaz nije u potpunosti očvrsnuo, prekomjerna težina premaza, upotreba na visokoj-temperaturi | Koristite premaz-kvalitete hrane, osigurajte pravilno stvrdnjavanje, optimizirajte težinu premaza, izbjegavajte upotrebu visokih-temperatura s-premazi-otpornim na toplinu |
Suština
Nepropusnost za zrak i barijera kritična su svojstva za mnoge primjene pakiranja - od pakiranja u modificiranoj atmosferi (MAP) za svježu hranu do pakiranja za zaštitu od vlage za elektroniku i industrijske proizvode. Dok je neobložena lijevana celuloza vrlo propusna (u suštini nema barijere), moderne tehnologije barijere - unutarnji dodaci, vanjski premazi (akril, stiren-akril, PU, PLA, PVOH, više-sloj), laminacija filma i toplinsko brtvljenje - mogu dramatično poboljšati performanse barijere lijevane pulpe, omogućujući aplikacije koje su nekada bile isključiva domena od plastike i aluminija.
Ključni zaključci su:
1. Nepresvučena oblikovana pulpa u biti nema barijeru - OTR >10 000, WVTR 500-2 000, Cobb 50-150, ocjena opreme 0-1. Prikladan je za proizvode kod kojih je poželjna prozračnost (plodovi, cvijeće) ili gdje barijera nije potrebna (suhi, nekvarljivi proizvodi), ali ne i za primjenu kao barijera.
2. Premazi mogu dramatično poboljšati barijeru- čak i osnovni akrilni premaz-na bazi vode smanjuje WVTR za 90%+ (na 30-150) i Cobb za 70%+ (na 5-30). PLA premaz pruža vrlo dobru barijeru za vodu/mast (WVTR 5-30, komplet 8-12) i može se toplinski zavariti. PVOH premaz pruža izvrsnu barijeru za kisik (OTR 1-50). Višeslojni premazi kombiniraju najbolje od svakog.
3. Laminacija filma pruža najveću barijeru- laminirana lijevana pulpa može postići OTR<0.1 and WVTR <0.1, comparable to flexible plastic packaging. Lamination is best for long shelf-life (6+ months), pharmaceuticals, MSD electronics, and highly perishable MAP foods.
4. MAP s lijevanom pulpom je moguć- s pravim premazom (PLA ili više-sloj), prirubnicom koja se može-zavariti toplinom, kompatibilnom folijom za poklopac, optimiziranim parametrima brtvljenja i rigoroznim QC-om, lijevana pulpa može pružiti hermetičko MAP pakiranje s rokom trajanja usporedivim s plastikom za mnoge primjene. MAP od lijevane pulpe nudi održivost, vrhunski izgled, temperaturnu otpornost i prednosti razlikovanja robne marke u odnosu na plastiku.
5. Ispitivanje i kontrola kvalitete su bitni- učinak barijere mora se mjeriti standardiziranim testovima (OTR, WVTR, Cobb, kit test, test curenja, čvrstoća brtvljenja, sastav plina) i kontrolirati opsežnim QC programom (ulazni materijali, u-procesu, gotov proizvod). Uobičajeni nedostaci (rupice, rubno curenje, curenje brtve) moraju se identificirati i ispraviti analizom temeljnog uzroka.
6. Shvatite ograničenja- lijevana pulpa ne može parirati barijeri aluminijske folije ili visoko{1}}plastične barijere (EVOH, PVDC) za vrlo dug-životni vijek ili ekstremne zahtjeve barijere. Također nije proziran (iako prozirni poklopci mogu osigurati vidljivost) i može zahtijevati modifikaciju opreme za MAP linije. Za ove primjene još uvijek može biti potrebna plastika ili aluminij -, ali za veliku većinu primjena srednje -barijere, lijevana celuloza je održiva alternativa.
U Hesheng-u imamo bogato iskustvo u pakiranju s barijerama i hermetičkim pakiranjem od lijevane celuloze. Nudimo cijeli niz tehnologija barijera: unutarnje aditive (AKD dimenzioniranje, PAE mokra čvrstoća), vanjske premaze (akril -na bazi vode, stiren-akril, PU, PLA, PVOH, više-sloj), laminaciju filma (PET, PE, EVOH, PLA, više-slojne strukture) i toplinsko brtvljenje (s kompatibilnim poklopcem filmovi). Možemo vam pomoći odabrati pravu tehnologiju barijere za vašu primjenu - na temelju vašeg potrebnog roka trajanja, vrste proizvoda, mješavine plinova (za MAP), proračuna i ciljeva održivosti. Također pružamo sveobuhvatne usluge testiranja - OTR, WVTR, Cobb, kit test, čvrstoću brtvljenja, ispitivanje curenja, analizu sastava plina i validaciju-roka trajanja - kako bismo osigurali da vaše pakiranje ispunjava vaše zahtjeve barijere. Naši zaštitni-materijali za hranu u skladu su s propisima FDA, EFSA i GB i nikada ne koristimo PFAS ili druge štetne aditive.
Ako procjenjujete lijevanu celulozu za barijere ili MAP aplikacije i želite razumjeti što je ostvarivo -, a što nije -obratite se tehničkom timu tvrtke Hesheng- rado ćemo procijeniti vaš proizvod i zahtjeve, preporučiti optimalnu tehnologiju barijera, pružiti prototipove i testne podatke te vas voditi kroz svaki korak razvoja i procesa kvalifikacije. Od osnovne otpornosti na vlagu do hermetičkog MAP pakiranja, lijevana pulpa može zadovoljiti vaše potrebe za barijerom - uz održivost, vrhunski izgled i performanse koje zahtijevaju današnje robne marke i potrošači. Dopustite nam da vam pomognemo pronaći pravo rješenje barijere za vaš proizvod.