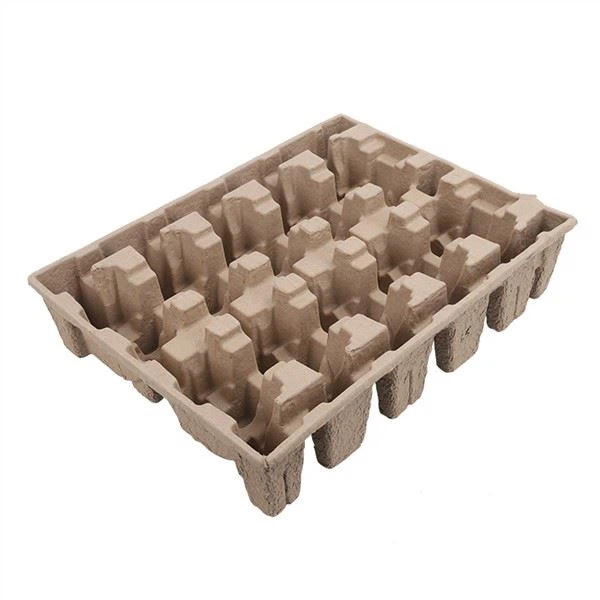
Prešane ladice za celulozu mogu izgledati jednostavno - oblikovani komad vlaknastog papira -, ali proces proizvodnje iza njih je iznenađujuće složen, uključuje više faza, specijaliziranu opremu i pažljivo kontrolirane parametre. Od kaše sirove pulpe do gotove, pakirane ladice, svaka faza procesa utječe na kvalitetu, konzistenciju, cijenu i performanse konačnog proizvoda. Razumijevanje ovog procesa - i uključene opreme i parametara - bitno je za svakoga tko je uključen u lijevanu celulozu: inženjere za pakiranje koji određuju prilagođene ladice, stručnjake za nabavu koji procjenjuju dobavljače i troškove, menadžere kvalitete koji postavljaju kriterije prihvaćanja ili poduzetnike koji razmišljaju o ulasku u posao lijevane celuloze. Pa ipak, mnogi ljudi izvan industrije imaju samo nejasno razumijevanje kako se zapravo proizvodi lijevana celuloza - oni možda znaju da to uključuje "prelivanje papirne mase" ali im nedostaju detalji o specifičnim fazama, opremi i parametrima. U ovom članku pružamo opsežan, korak{9}}po-tehnički vodič za proces proizvodnje kalupa za pulpu: priprema pulpe (hidrapulper, prosijavanje, rafiniranje, kemija), oblikovanje (klipno, rotacijsko, prijenosno kalupljenje - s vremenima ciklusa i parametrima), sušenje (temperature u tunelskoj pećnici -, protok zraka, ciljevi vlage), vruće prešanje/termoformiranje (preše, temperature, pritisci, vremena ciklusa), obrezivanje i dorada, premazivanje i tisak, kontrola kvalitete i pakiranje. Uključujemo specifikacije opreme, tipične procesne parametre, stope proizvodnje i uobičajene probleme s kvalitetom u svakoj fazi - tako da možete razumjeti ne samo kako se proizvodi lijevana kaša, već zašto je svaki korak važan i kako utječe na konačni proizvod. Bilo da procjenjujete dobavljača lijevane celuloze, specificirate prilagođenu ladicu ili razmišljate o ulaganju u proizvodnju lijevane celuloze, ovaj bi vam vodič trebao pružiti tehničko znanje za donošenje informiranih odluka.
Pregled procesa proizvodnje
Proizvodnja kalupa za pulpu može se podijeliti u osam glavnih faza, svaka sa svojom opremom, parametrima i razmatranjima kvalitete:
- Priprema pulpe- Sirova vlakna (reciklirani papir, bagasa, itd.) pretvaraju se u jednoličnu, čistu kašu od pulpe s odgovarajućom konzistencijom, duljinom vlakana i kemijskim dodacima.
- Formiranje- Suspenzija pulpe oblikuje se u oblik ladice pomoću mrežastog kalupa i vakuumskog usisavanja. Ovo je ključni korak koji stvara 3D oblik pladnja.
- Prijenos- Vlažna, oblikovana ladica prenosi se iz kalupa za oblikovanje u kalup za sušenje (za prijenos-lijevanih proizvoda) ili izravno na pokretnu traku za sušenje (za neke procese).
- Sušenje- Mokri pladanj se suši u zagrijanoj tunelskoj pećnici kako bi se uklonila vlaga, od ~75% vlage (mokro) do 6-10% vlage (gotovo).
- Vruće prešanje/termoformiranje- (Samo za termoformirane proizvode) Osušeni ili djelomično osušeni pladanj sabija se između zagrijanih kalupa kako bi se dobio gladak, gust, precizan proizvod.
- Podrezivanje i dorada- Rubovi ladice obrezuju se na precizne dimenzije, a sav višak materijala se uklanja.
- Premazivanje i tisak- (Izborno) Primijenjeni su zaštitni premazi, tiskanje, utiskivanje ili drugi završni postupci.
- Kontrola kvalitete i pakiranja- Gotove ladice se pregledavaju, testiraju i pakiraju za otpremu.
Razmotrimo svaku fazu detaljno.
Faza 1: Priprema pulpe
Priprema pulpe temelj je cijelog procesa - kvaliteta i konzistencija kaše pulpe izravno određuju kvalitetu i konzistenciju konačnog proizvoda. Cilj pripreme pulpe je pretvoriti sirova vlakna (reciklirani papir, bagasa, itd.) u jednoliku, čistu, dobro-raspršenu kašu pulpe s odgovarajućom konzistencijom (koncentracija vlakana), raspodjelom vlakana po duljini i kemijskim dodacima.
1.1 Rukovanje sirovim materijalom
Sirovine:Najčešće sirovine za lijevanu celulozu su:
- Reciklirani papir (post-potrošački i post{1}}industrijski):Stari valoviti spremnici (OCC), stare novine (ONP), miješani papir i otpad od prerade. Najčešći i najjeftiniji-sirovi materijal.
- Bagasse (vlakna šećerne trske):Vlaknasti ostatak od prerade šećerne trske. Koristi se za proizvode za posluživanje hrane i vrhunske primjene zbog glatke površine, prirodne krem boje i bolje otpornosti na vlagu.
- Izbijeljeni reciklirani papir:Reciklirani papir s kojeg je uklonjena boja i izbijeljen da bi se dobila bijela ili svijetlo-siva masa. Koristi se za aplikacije koje zahtijevaju bijelu/svijetlu boju.
- Djevičanska kraft pulpa:Čista (ne{0}}reciklirana) drvna masa. Koristi se za visoko-učinkovite ili prehrambene-prijave koje zahtijevaju maksimalnu snagu i postojanost.
- Pšenična slama, bambus i druga poljoprivredna vlakna:Alternativni izvori vlakana koji se koriste u nišnim ili vrhunskim aplikacijama.
Rukovanje:Sirovine se obično isporučuju u balama (za reciklirani papir i bagasu) ili u rolama/listovima (za pretvaranje otpada). Bale se otvaraju i transporterom ili viličarom unose u sustav za proizvodnju kaše. Sirovine se prije ulaska u pulper provjeravaju na kontaminante (plastika, metal, staklo, kamenje).
1.2 Hydrapulper (pulpiranje)
Hidrapulper (ili pulper) je velika, cilindrična posuda s rotirajućim rotorom na dnu koji miješa sirova vlakna u vodi, razlažući ih na pojedinačna vlakna.
Kako radi:Sirova vlakna i voda se pune u pulper u određenom omjeru (obično 3-8% konzistencije vlakana - tj. 3-8 kg vlakana na 100 kg vode). Impeler se okreće brzinom od 200-500 okretaja u minuti, stvarajući turbulentni vrtlog koji razbija bale i odvaja vlakna. Proces pulpiranja traje 15-60 minuta, ovisno o vrsti sirovine i željenom odvajanju vlakana. Kemikalije (npr. NaOH za podešavanje pH, sredstva protiv pjenjenja, smole otporne na mokro) mogu se dodati tijekom proizvodnje kaše.
Specifikacije opreme:
| Parametar | Tipični raspon | Bilješke |
|---|---|---|
| Volumen pulpera | 2-20 kubnih metara | Manji za seriju, veći za kontinuirano |
| Brzina impelera | 200-500 okretaja u minuti | Velika brzina=brže cijeđenje, ali više oštećenja vlakana |
| Snaga motora | 15-150 kW | Ovisi o volumenu pulpera i stopi proizvodnje |
| Konzistencija pulpe | 3-8% (tijekom kaše) | Veća konzistencija=učinkovitija, ali teža za pumpanje |
| Temperatura vode | 20-60 stupnjeva C | Topla voda ubrzava izradu kaše i uklanjanje tinte |
| Vrijeme kaše | 15-60 minuta (serija) | Kontinuirani pulperi nemaju fiksno vrijeme |
Uobičajeni problemi s kvalitetom:(1) Nepotpuno odvajanje vlakana ("pahuljice" ili "ljuske" - neraspršeni snopovi vlakana) - uzrokovano nedovoljnim vremenom stvaranja kaše ili malom brzinom impelera; rezultira slabim točkama i površinskim defektima u završnoj ladici. (2) Prekomjerno skraćivanje vlakana (oštećenje vlakana) - uzrokovano predugim vremenom stvaranja kaše ili velikom brzinom impelera; rezultira manjom čvrstoćom. (3) Zagađivači (plastika, metal, staklo) - nisu uklonjeni tijekom proizvodnje kaše; može oštetiti prateću opremu i uzrokovati kvarove. (4) Pjenjenje - uzrokovano uvlačenjem zraka i kontaminantima; smanjuje učinkovitost kaše i može uzrokovati probleme s kvalitetom; kontrolirano sredstvima protiv pjenjenja.
1.3 Pregled i čišćenje
Nakon izrade kaše, suspenzija celuloze prolazi kroz niz sita i uređaja za čišćenje kako bi se uklonile onečišćenja i neraspršeni snopovi vlakana.
Oprema:
- Zasloni tlaka:Suspenzija pulpe se pumpa kroz cilindrično sito s malim rupama ili prorezima (0,1-0,5 mm). Prihvatljiva vlakna prolaze kroz rupe, dok se kontaminanti (plastika, veliki snopovi vlakana, prljavština) zadržavaju i uklanjaju. Tlačni zasloni rade na tlaku od 0,1-0,5 MPa.
- Centrifugalni čistači (hidrocikloni):Suspenzija pulpe se pumpa u stožastu komoru velikom brzinom, stvarajući centrifugalnu silu koja odvaja teška onečišćenja (metal, staklo, pijesak, kamenje) od lakših vlakana. Teška onečišćenja ispuštaju se s dna, dok čista vlakna izlaze s vrha. Višestruki hidrocikloni često se koriste u nizu za postupno finije čišćenje.
- Uklanjanje boje (za izbijeljeni reciklirani papir):Ako koristite reciklirani papir koji treba izbijeliti, celuloza prolazi kroz proces uklanjanja tinte - čestice tinte odvajaju se od vlakana pomoću kemikalija (tenzidi, NaOH, vodikov peroksid) i uklanjaju flotacijom (čestice tinte se vežu za mjehuriće zraka i dižu se na površinu, gdje se skidaju) i/ili ispiranjem (čestice tinte ispiru se kroz fino sito).
Uobičajeni problemi s kvalitetom:(1) Začepljenje zaslona - uzrokovano visokim opterećenjem onečišćenja ili previše-finim otvorima zaslona; smanjuje stopu proizvodnje i zahtijeva često čišćenje. (2) Gubitak vlakana - previše-agresivno probiranje/čišćenje uklanja dobra vlakna zajedno s onečišćenjima; smanjuje prinos i povećava troškove. (3) Nepotpuno uklanjanje boje - zaostala tinta uzrokuje sive/tamne mrlje na konačnom proizvodu; utječe na izgled bijelih/svijetlih proizvoda.
1.4 Rafiniranje
Rafiniranje (ili tučenje) je mehanički proces koji tretira vlakna kako bi se poboljšala njihova sposobnost vezivanja i čvrstoća konačnog proizvoda. Tijekom pročišćavanja kaša pulpe prolazi između rotirajućih i nepomičnih šipki (ploča za pročišćavanje) koje fibriliraju površine vlakana (stvarajući mikro-vlakna koja povećavaju površinu i mjesta vezivanja) i, u manjoj mjeri, skraćuju vlakna.
Kako radi:Suspenzija pulpe (3-5% konzistencije) pumpa se kroz pročišćivač - obično dvostruki-disk pročišćivač (dva rotirajuća diska sa šipkama) ili konusni pročišćivač (rotirajući konus unutar stacionarnog konusa). Razmak između ploča za pročišćavanje kontrolira intenzitet pročišćavanja - manji razmak=intenzivnije pročišćavanje=više fibrilacije i skraćivanja vlakana. Rafiniranje se mjeri u "Schopper-Rieglerovim stupnjevima" (stupanj SR) ili "Canadian Standard Freeness" (CSF) - viši stupanj SR (ili niži CSF)=pročišćenija pulpa.
Specifikacije opreme:
| Parametar | Tipični raspon | Bilješke |
|---|---|---|
| Vrsta rafinera | Dvo-disk ili stožasti | Dvostruki-disk češći za lijevanu pulpu |
| Snaga motora | 15-100 kW | Ovisi o stopi proizvodnje i intenzitetu rafiniranja |
| Konzistencija pulpe | 3-5% | Standardna konzistencija za pročišćavanje |
| Stupanj rafiniranja | 20-45 stupnjeva SR (300-600 CSF) | Niži=manje rafiniran (jači, glomazniji); viši=rafiniraniji (glatkiji, gušći, ali niža čvrstoća na trganje) |
| Specifična energija | 50-300 kWh/toni | Energetski unos po toni pulpe; kontrolira intenzitet rafiniranja |
Ključni uvid:Pročišćavanje je kritičan parametar koji utječe na čvrstoću konačnog proizvoda, glatkoću površine, gustoću i brzinu drenaže. Ne-rafinirana pulpa (nizak stupanj SR) proizvodi snažne, glomazne, hrapave proizvode s lošom glatkoćom površine. Pre-rafinirana pulpa (visoki stupanj SR) daje glatke, guste proizvode, ali s nižom čvrstoćom na trganje i sporijom drenažom (što smanjuje brzinu oblikovanja i povećava energiju sušenja). Optimalni stupanj rafiniranja ovisi o vrsti proizvoda: transfer{5}}proizvodi (gdje su čvrstoća i drenaža važni) obično se rafiniraju na 20-30 stupnjeva SR; termoformirani proizvodi (gdje su glatkoća i gustoća površine važni) obično se rafiniraju na 30-45 stupnjeva SR.
Uobičajeni problemi s kvalitetom:(1) Ne-rafinirana - gruba površina, niska gustoća, loša glatkoća površine, slabo među-vezivanje vlakana. (2) Pre-pročišćavanje - niska čvrstoća na trganje, spora drenaža (smanjena stopa proizvodnje), visoka energija sušenja, lomljivi proizvod. (3) Nedosljedna rafinacija - promjenjiva kvaliteta proizvoda od serije do serije; kontrolirano praćenjem stupnja rafiniranja (stupanj SR/CSF) i specifične energije.
1.5 Kemijski dodaci i skladištenje celuloze
Nakon rafiniranja, kemijski dodaci se umiješaju u kašu pulpe kako bi se modificirala njena svojstva, a pulpa se pohranjuje u spremnik stroja (ili spremnik) spremna za oblikovanje.
Uobičajeni kemijski dodaci:
- Smole otporne na mokro djelovanje (PAE, MF):Dodano u količini od 0,5-2% težine vlakana za održavanje čvrstoće kada je mokro. Neophodan za prehrambenu-klasu i aplikacije visoke vlažnosti.
- Sredstva za oblikovanje (AKD, ASA):Dodano u količini od 0,1-0,5% težine kako bi površina bila vodoodbojna.
- Sredstva za retenciju (poliakrilamid, kationski škrob):Dodano u količini od 0,05-0,2% za poboljšanje zadržavanja vlakana tijekom oblikovanja (smanjenje gubitka vlakana kroz mrežicu kalupa) i poboljšanje drenaže.
- Sredstva protiv pjenjenja:Dodano za kontrolu pjenjenja tijekom kaše i oblikovanja.
- Boje/pigmenti:Dodano za bojanje pulpe (za prilagođene{0}}proizvode u boji).
- pH regulatori (NaOH, stipsa):Dodano za kontrolu pH (obično 6,5-8,5 za PAE smolu mokre čvrstoće; 4,5-6,0 za MF smolu mokre čvrstoće i kolofonij).
- ESD aditivi:Dodano za ESD{0}}sigurne proizvode (elektronička ambalaža).
Skladištenje pulpe:Pripremljena pulpa pohranjuje se u spremnik stroja (veliki spremnik s miješalicom) u konzistenciji od 0,5-2% (razrijeđena od konzistencije rafiniranja od 3-5%). Spremnik stroja održava pulpu dobro izmiješanom (kako bi se spriječilo taloženje vlakana) i na dosljednoj temperaturi i konzistenciji. Iz spremnika stroja, pulpa se pumpa u gornji spremnik stroja za oblikovanje, gdje se dalje razrjeđuje do konzistencije za oblikovanje (obično 0,3-1,0%).
Uobičajeni problemi s kvalitetom:(1) Nedosljedno doziranje aditiva - promjenjiva svojstva proizvoda (mokra čvrstoća, vodootpornost, boja); kontroliran preciznim pumpama za doziranje i online nadzorom. (2) Nekompatibilnost aditiva - neki aditivi (npr. kationske PAE i anionske boje) mogu međusobno reagirati, smanjujući učinkovitost; kontrolirano pravilnim redoslijedom dodavanja i doziranjem. (3) Taloženje vlakana u skladištu - uzrokovano nedovoljnim miješanjem; rezultira promjenjivom konzistencijom pulpe i kvalitetom proizvoda.
Faza 2: Formiranje
Oblikovanje je ključni korak u proizvodnji lijevane celuloze - to je mjesto gdje se tekuća kaša od celuloze pretvara u 3D oblik ladice. Proces oblikovanja koristi mrežasti kalup (metalni kalup prekriven sitnom mrežicom) i vakuumsko usisavanje za odlaganje vlakana na površinu kalupa, stvarajući oblik ladice.
2.1 Načela oblikovanja
Kako radi:Mrežasti kalup (u obliku ladice - muški ili ženski) uranja se u (ili prska) kašu pulpe. Vakuum se primjenjuje kroz kalup, usisava vodu kroz mrežicu i taloži vlakna na površini kalupa. Što se više vlakana taloži, vlaknasta podloga postaje deblja - vrijeme oblikovanja kontrolira debljinu stijenke (duže vrijeme oblikovanja=deblja stijenka). Kada se postigne željena debljina, vakuum se zaustavlja i kalup se podiže iz kaše. Vlažna vlaknasta podloga (pladanj) sada se drži na kalupu pomoću zaostalog vakuuma i površinske napetosti.
Ključni parametri oblikovanja:
| Parametar | Tipični raspon | Učinak na proizvod |
|---|---|---|
| Konzistencija pulpe (formiranje) | 0.3-1.0% | Niža konzistencija=ravnomjernije taloženje vlakana, ali sporije stvaranje; veća konzistencija=brže oblikovanje, ali manje ujednačeno |
| Vakuumski tlak | 0,03-0,08 MPa (300-800 mbar) | Viši vakuum=brže drenažu i oblikovanje, ali može uzrokovati migraciju vlakana i nejednaku debljinu |
| Vrijeme formiranja | 2-15 sekundi | Dulje vrijeme=deblji zid (1,5-10 mm); kontrolira utrošak materijala i snagu |
| Veličina mreže kalupa | 40-100 oka (0,15-0,4 mm otvori) | Finija mreža=glatkija površina, ali sporija drenaža i više začepljenja; grublja mrežica=brža drenaža, ali hrapavija površina |
| Temperatura kalupa | 20-50 stupnjeva C | Topli kalup=brže otjecanje i lakše otpuštanje; neki strojevi koriste grijane kalupe |
| Sadržaj vlage u mokrom pladnju | 70-80% | Nakon formiranja, posuda je 70-80% vode (težinski) - mora se osušiti na 6-10% |
2.2 Vrste strojeva za oblikovanje
Postoje tri glavne vrste strojeva za oblikovanje koji se koriste u proizvodnji lijevane celuloze, svaki s različitim mogućnostima, stopama proizvodnje i karakteristikama proizvoda:
1. Klipni (vertikalni) stroj za oblikovanje.Najčešći tip za-prešane proizvode. Kalup za oblikovanje pomiče se okomito (gore i dolje) - uranja u kašu pulpe, primjenjuje se vakuum za oblikovanje ladice, zatim se kalup diže iz kaše. Mokri pladanj se zatim prenosi u kalup za sušenje (koji se pomiče vodoravno kako bi se susreo s kalupom za oblikovanje) i pušta na kalup za sušenje. Kalup za sušenje nosi pladanj do tunela za sušenje.
- Stopa proizvodnje:100-600 ciklusa na sat (ovisno o veličini i složenosti proizvoda).
- Proizvodi:Kutije za jaja, ladice za proizvode, nosači boca, industrijske ladice, štitnici za kutove - standardni prijenos-lijevani proizvodi.
- Prednosti:Svestran (može proizvoditi širok raspon veličina i oblika proizvoda), relativno niska cijena, lako se mijenjaju kalupi.
- Ograničenja:Niža stopa proizvodnje od rotacijskih strojeva, ograničena na-prešane proizvode (koji nisu termoformirani).
2. Rotacijski (cilindrični) stroj za oblikovanje.Visoko{0}}proizvodni stroj gdje su kalupi za oblikovanje postavljeni na rotirajući cilindar (bubanj). Kako se cilindar okreće, svaki kalup uranja u kašu pulpe na dnu, primjenjuje se vakuum da se oblikuje ladica, a oblikovana ladica se prenosi u kalup za sušenje (također montiran na rotirajući cilindar) dok se kalupi susreću na vrhu. Kalupi za sušenje nose posude kroz tunel za sušenje.
- Stopa proizvodnje:500-3000 ciklusa na sat (mnogo više od klipnog).
- Proizvodi:Standardni proizvodi velike{0}}volume - kutije za jaja, pladnjevi za proizvode, nosači boca, proizvodi za posluživanje hrane (tanjuri, zdjele).
- Prednosti:Vrlo visoka stopa proizvodnje (idealna za velike-standardne proizvode), dosljedna kvaliteta, niža cijena rada po jedinici.
- Ograničenja:Veća početna ulaganja, manje svestran (promjene kalupa složenije su i-traje više vremena), ograničeni na relativno jednostavne oblike proizvoda, nisu prikladni za-male količine ili prilagođene proizvode.
3. Stroj za oblikovanje toplinskim (vrućim-presom).Koristi se za termoformirane (fino) lijevane proizvode od celuloze. Korak oblikovanja sličan je klipnom oblikovanju (mrežasti kalup uranja u kašu pulpe i vakuum oblikuje ladicu), ali nakon oblikovanja, mokra ladica se prenosi izravno u vruću -stanicu za prešanje - gdje se sabija između dva zagrijana aluminijska kalupa (gornjeg i donjeg) pri visokom tlaku i temperaturi. Vruće prešanje istovremeno suši, sabija i zaglađuje pladanj - stvarajući vrhunsku površinu i niske tolerancije karakteristične za termoformirane proizvode.
- Stopa proizvodnje:80-400 ciklusa na sat (niži od prijenosnog kalupa, zbog koraka prešanja).
- Proizvodi:Vrhunski potrošački proizvodi - umeci za elektroniku, pakiranja za kozmetiku, pakiranja za vino/darove, pladnjevi za vrhunsku hranu, proizvodi-oblika po narudžbi.
- Prednosti:Proizvodi glatke, guste, precizne proizvode s malim tolerancijama (±0,2-0,5 mm), vrhunskom završnom obradom površine, mogućnošću utiskivanja/utiskivanja, prilagođenim bojama.
- Ograničenja:Niža stopa proizvodnje, veći trošak alata (grijani aluminijski kalupi skuplji su od mrežastih kalupa), veći trošak energije (grijanje kalupa), ograničeno na tanje stijenke (1-3 mm).
2.3 Dizajn i proizvodnja kalupa
Kalup je jedna od najkritičnijih komponenti procesa oblikovanja - on određuje oblik, dimenzije, teksturu površine i kvalitetu pladnja. Dizajn kalupa specijalizirana je inženjerska disciplina koja zahtijeva stručnost u dinamici fluida, taloženju vlakana, skupljanju sušenjem i konstrukcijskom dizajnu.
Komponente kalupa:
- Kalup za oblikovanje (muški ili ženski):Kalup koji dolazi u dodir s kašom pulpe i oblikuje oblik ladice. Izrađen je od aluminija (zbog male težine i otpornosti na koroziju) ili nehrđajućeg čelika (zbog izdržljivosti) i prekriven je sitnom mrežicom (40-100 mesh) koja propušta vodu, ali zadržava vlakna. Kalup ima unutarnje vakuumske kanale koji ravnomjerno raspoređuju vakuum po površini kalupa.
- Kalup za sušenje (za prijenos-liven):Kalup koji prima mokru ladicu iz kalupa za oblikovanje i nosi je kroz tunel za sušenje. Također je izrađen od aluminija ili nehrđajućeg čelika, s mrežastom površinom i vakuumskim kanalima. Kalup za sušenje malo je veći od kalupa za oblikovanje (kako bi se uračunalo skupljanje tijekom sušenja) i ima odgovarajući oblik.
- Kalupi za vruće{0}}prešanje (za termoformiranje):Dva odgovarajuća aluminijska kalupa (gornji i donji) koji komprimiraju mokru ladicu tijekom vrućeg prešanja. Grijaju se (obično električnim grijačima ili parom) i imaju glatku, ulaštenu površinu (bez mrežice) koja stvara glatku površinu proizvoda. Kalupi mogu imati ugravirane uzorke za utiskivanje/utiskivanje.
- Matrica za rezanje:Čelična matrica ili rotacijska matrica za rezanje koja reže rubove ladice na precizne dimenzije nakon sušenja.
Razmatranja dizajna kalupa:
- Kut gaza:Sve površine kalupa moraju imati kut propuha (obično 3-7 stupnjeva) kako bi se ladica mogla osloboditi iz kalupa bez kidanja ili deformacije. Okomite stijenke (propuh od 0 stupnjeva) nisu moguće u kalupljenoj kaši - pladanj bi se zalijepio za kalup.
- Debljina stijenke:Dizajn kalupa (veličina oka, raspodjela vakuuma, vrijeme oblikovanja) kontrolira debljinu stijenke. Deblje stijenke zahtijevaju duže vrijeme oblikovanja i više vlakana -, ali daju veću čvrstoću.
- Rebraste i strukturne značajke:Rebra, nabori i druge strukturne značajke ugrađene su u dizajn kalupa kako bi se povećala čvrstoća i krutost ladice bez dodavanja suvišnog materijala. Dizajn rebra (visina, širina, razmak) kritičan je za čvrstoću pritiska i izvedbu slaganja.
- Kompenzacija skupljanja:Oblikovana pulpa se skuplja tijekom sušenja (obično 2-5% u svakoj dimenziji, ovisno o vrsti vlakana, gustoći i uvjetima sušenja). Kalup mora biti dizajniran prevelik da kompenzira to skupljanje - tako da osušeni pladanj zadovoljava ciljne dimenzije.
- Raspodjela vakuuma:Unutarnji vakuumski kanali kalupa moraju biti dizajnirani tako da ravnomjerno raspoređuju vakuum po površini kalupa - neravnomjeran vakuum uzrokuje neravnomjerno taloženje vlakana (deblje na nekim područjima, tanje na drugim) i kvarove proizvoda.
- Odvodnja:Kalup mora omogućiti slobodno otjecanje vode tijekom oblikovanja - loša drenaža uzrokuje sporo oblikovanje, nejednaku debljinu i nedostatke. Na drenažu utječu veličina mreže, dizajn vakuumskog kanala i konzistencija pulpe.
Cijena kalupa i vrijeme isporuke:
| Vrsta kalupa | Raspon cijene (USD) | Vrijeme isporuke | Bilješke |
|---|---|---|---|
| Set za-preliveno oblikovanje + kalup za sušenje | $1,500-$6,000 | 2-4 tjedna | Aluminij s mrežicom; uključuje oblikovanje kalupa i sušenje kalupa |
| Termoformirani vruć{0}}set kalupa za prešanje (gornji + donji) | $3,000-$12,000 | 3-6 tjedana | Grijani aluminij, polirani; uključuje gornje i donje kalupe |
| Matrica za rezanje (čelično pravilo) | $200-$1,000 | 1-2 tjedna | Za obrezivanje rubova; možda će trebati zamijeniti nakon 50 000-200 000 rezova |
| Set kalupa za rotacijski stroj | $5,000-$20,000 | 4-8 tjedana | Više kalupa po cilindru; viši trošak zbog zahtjeva za preciznošću |
Uobičajeni problemi s kvalitetom oblikovanja:(1) Nejednaka debljina stjenke - uzrokovana neravnomjernom raspodjelom vakuuma, slabim protokom pulpe ili neispravnim dizajnom kalupa; rezultira slabim točkama i nedosljednom kvalitetom. (2) Rupice i tanke mrlje - uzrokovane onečišćenjima, slabom pokrivenošću vlakana ili pretjeranim vakuumom; rezultira curenjem i slabim mjestima. (3) Pucanje tijekom otpuštanja - uzrokovano nedovoljnim kutom vuče, grubom površinom kalupa ili netočnom tehnikom odvajanja; rezultira oštećenim ladicama. (4) Migracija vlakana (ispiranje vlakana) - uzrokovana pretjeranim vakuumom ili turbulentnim protokom pulpe; rezultira neravnomjernom raspodjelom vlakana (deblja na dnu, tanja na vrhu kalupa). (5) Hrapavost površine - uzrokovana pre-grubom mrežom, nedovoljno{15}}rafiniranom pulpom ili lošom površinom kalupa; rezultira grubom, vlaknastom površinom proizvoda.
Faza 3: Prijenos
Nakon oblikovanja, mokri pladanj (70-80% vlage) mora se prenijeti iz kalupa za oblikovanje u kalup za sušenje (za prijenos-lijevanih proizvoda) ili na pokretnu traku za sušenje (za neke termoformirane postupke). Korak prijenosa je kritičan - mokri pladanj je vrlo krhak i može se lako potrgati, deformirati ili zalijepiti za kalup.
Kako radi (klipni stroj):Nakon oblikovanja, kalup za oblikovanje izdiže se iz kaše pulpe s mokrim pladnjem koji se drži na površini pomoću vakuuma. Kalup za sušenje (montiran na poseban mehanizam) pomiče se u položaj iznad ili pored kalupa za oblikovanje. Dva se kalupa spajaju (kalup za oblikovanje pritišće mokru ladicu na kalup za sušenje), a vakuum se prebacuje - s kalupa za oblikovanje na kalup za sušenje - povlačeći mokru ladicu s kalupa za oblikovanje na kalup za sušenje. Kalup za sušenje zatim nosi pladanj do tunela za sušenje.
Ključni parametri prijenosa:
- Prijenosni tlak:Pritisak kojim kalup za oblikovanje pritišće ladicu na kalup za sušenje - premali pritisak i ladica se ne prenosi u potpunosti; previše pritiska i posuda se deformira ili neravnomjerno istiskuje višak vode.
- Prebacivanje vakuuma:Vrijeme i pritisak vakuumskog prekidača s kalupa za oblikovanje na kalup za sušenje - moraju biti precizno usklađeni kako bi se osigurao čist prijenos bez kidanja.
- Poravnanje kalupa:Kalup za oblikovanje i kalup za sušenje moraju biti precizno poravnati - neusklađenost uzrokuje pogrešno postavljanje ladice na kalup za sušenje, što dovodi do deformacije tijekom sušenja i netočnosti dimenzija.
- Sredstva za otpuštanje:Neki strojevi koriste malu količinu sredstva za odvajanje (npr. finu maglu vode ili sredstvo za odvajanje-sigurno za hranu) kako bi se ladica oslobodila iz kalupa za oblikovanje.
Uobičajeni problemi s kvalitetom prijenosa:(1) Nepotpun prijenos - dijelova ladice ostaju na kalupu za oblikovanje; uzrokovano nedovoljnim tlakom prijenosa, lošim prebacivanjem vakuuma ili problemima s površinom kalupa. (2) Trganje - pladanj se kida tijekom prijenosa; uzrokovano neusklađenošću, pretjeranim tlakom prijenosa ili nedovoljnim kutom gaza. (3) Deformacija - ladica je istegnuta ili stisnuta tijekom prijenosa; uzrokovano pretjeranim tlakom prijenosa ili neusklađenošću. (4) Lijepljenje - pladanj se lijepi za kalup za oblikovanje i ne prenosi se; uzrokovano hrapavom površinom kalupa, nedovoljnim otpuštanjem ili netočnim vremenskim podešavanjem vakuuma.
Faza 4: Sušenje
Sušenje je jedna od energetski-najintenzivnijih i-kritičnijih faza u proizvodnji lijevane celuloze. Vlažna ladica (70-80% vlage) mora se osušiti do konačnog sadržaja vlage od 6-10% - uklanjajući 60-70% težine ladice u obliku vode. Proces sušenja mora biti pažljivo kontroliran kako bi se osiguralo potpuno sušenje bez uzrokovanja nedostataka (savijanje, pucanje, promjena boje, neravnomjerno skupljanje).
4.1 Metode sušenja
1. Tunelska peć (pokretna sušara).Najčešća metoda sušenja za-prešane proizvode. Posude (na njihovim kalupima za sušenje) nose se kroz dugi, grijani tunel na pokretnoj traci. Tunel je podijeljen u više temperaturnih zona, s vrućim zrakom (zagrijanim plinom, parom ili električnim elementima) koji se puše preko i kroz posude. Posude se kreću kroz tunel kontroliranom brzinom, a temperatura i protok zraka u svakoj zoni pažljivo se kontroliraju.
- Duljina tunela:10-50 metara (ovisno o stopi proizvodnje i vremenu sušenja).
- Vrijeme sušenja:5-30 minuta (ovisno o debljini stjenke, gustoći i temperaturi).
- Temperatura:120-200 stupnjeva C (u zonama sušenja); postupno se smanjujući prema izlazu kako bi se spriječio toplinski šok.
- Protok zraka:1-5 m/s (konvekcijski prijenos topline); zrak se recirkulira sa svježim zrakom za uklanjanje vlage.
- Izvor energije:Prirodni plin (najčešći, najjeftiniji), parni ili električni (čišći, ali skuplji).
2. Sušenje vrućim-prešanjem (za termoformirane proizvode).Za termoformirane proizvode, sušenje se kombinira s korakom vrućeg{0}}prešanja. Vlažna posuda se postavlja između dva zagrijana kalupa (150-220 stupnjeva C) i komprimira se pod visokim tlakom (0,5-5 MPa). Toplina iz kalupa isparava vodu u ladici, a pritisak istiskuje vodenu paru (i nešto tekuće vode) kroz otvore u kalupima. Korak sušenja vrućim prešanjem istovremeno suši, sabija i zaglađuje pladanj - u jednom koraku koji traje 10-60 sekundi (mnogo brže od sušenja u tunelu).
- Temperatura kalupa:150-220 stupnjeva C (električno ili parno grijanje).
- Pritisak pritiska:0,5-5 MPa (ovisno o debljini i gustoći proizvoda).
- Vrijeme prešanja:10-60 sekundi (ovisno o debljini stijenke i sadržaju vlage).
- Preostala vlaga nakon prešanja:8-15% (može biti potreban sekundarni korak sušenja u tunelskoj pećnici da bi se postiglo 6-10%).
3. Sušenje u mikrovalnoj pećnici (specijalizirano).Neki specijalizirani postupci koriste mikrovalno sušenje - gdje mikrovalna energija izravno zagrijava molekule vode (umjesto zagrijavanja zraka i prijenosa topline na proizvod). Mikrovalno sušenje brže je i energetski-učinkovitije od konvektivnog sušenja, ali je skuplje za postavljanje i može uzrokovati neravnomjerno zagrijavanje (vruće točke) ako se pažljivo ne kontrolira. Uglavnom se koristi za debel{4}}proizvode ili proizvode složene geometrije koje je teško ravnomjerno sušiti konvektivnom toplinom.
4.2 Parametri i kvaliteta sušenja
Ključni parametri sušenja:
| Parametar | Tipični raspon | Učinak na proizvod |
|---|---|---|
| Temperatura sušenja | 120-200 stupnjeva C (tunel); 150-220 stupnjeva C (vruće prešanje) | Viša temperatura=brže sušenje, ali rizik od savijanja, pucanja i promjene boje (žuti/posmeđi) |
| Vrijeme sušenja | 5-30 min (tunel); 10-60 s (vrući pritisak) | Nedovoljno sušenje=visoka vlažnost (rizik od plijesni, niska čvrstoća); preko-sušenje=lomljivost i gubitak energije |
| Brzina strujanja zraka | 1-5 m/s (tunel) | Veći protok zraka=brže sušenje (više konvektivnog prijenosa topline), ali može uzrokovati pomicanje/deformaciju ladice |
| Profil temperature | Diplomirani (visoki u sredini, niži na ulazu/izlazu) | Sprječava toplinski šok (iznenadna visoka temperatura uzrokuje sušenje površine prije nego što unutarnja vlaga može izaći - uzrokujući mjehuriće i pucanje) |
| Konačni sadržaj vlage | 6-10% | Ciljni raspon - optimalna ravnoteža snage i fleksibilnosti |
| Skupljanje | 2-5% (svaka dimenzija) | Mora se kompenzirati u dizajnu kalupa; neravnomjerno skupljanje uzrokuje savijanje |
Uobičajeni problemi s kvalitetom sušenja:(1) Savijanje - uzrokovano neravnomjernim sušenjem (jedna strana se suši brže od druge, uzrokujući različito skupljanje); spriječeno ravnomjernim strujanjem zraka i temperaturom te korištenjem kalupa za sušenje koji drže oblik pladnja. (2) Pukotine - uzrokovane pre-brzim sušenjem (površina se suši i stvrdnjava prije nego što unutarnja vlaga može izaći, uzrokujući unutarnji pritisak i pucanje); spriječeno postupnim profilom temperature i kontroliranom brzinom sušenja. (3) Promjena boje (žutilo/posmeđivanje) - uzrokovano prekomjernom temperaturom ili produljenim vremenom sušenja (toplinska degradacija celuloze); spriječiti kontroliranjem temperature i vremena sušenja. (4) Nepotpuno sušenje (visoka vlažnost) - uzrokovano nedovoljnim vremenom sušenja ili niskom temperaturom; rezultira niskom čvrstoćom, rastom plijesni tijekom skladištenja i nestabilnošću dimenzija. (5) Pre-sušenje (niska vlažnost) - uzrokovano predugim vremenom sušenja ili visokom temperaturom; rezultira lomljivošću, pucanjem i smanjenom otpornošću na udarce. (6) Mjehurići - uzrokovani pre-brzim sušenjem (unutarnja voda isparava i stvara mjehuriće ispod površine); spriječeno kontroliranom brzinom sušenja.
Faza 5: Vruće prešanje/termoformiranje (samo za termoformirane proizvode)
Za termoformirane (fino) lijevane proizvode od celuloze, korak vrućeg-prešanja je ono što ih razlikuje od standardnih transfer{1}}prešanih proizvoda. Nakon oblikovanja i djelomičnog sušenja (ili neposredno nakon oblikovanja, ovisno o procesu), pladanj se sabija između dva zagrijana aluminijska kalupa - istovremeno sušeći, sabijajući i zaglađujući proizvod.
Kako radi:Mokri ili djelomično osušeni pleh stavlja se na donji zagrijani kalup (koji ima muški ili ženski oblik pleha). Gornji grijani kalup (odgovarajućeg oblika) spušta se i sabija pladanj pod visokim pritiskom. Toplina iz kalupa (150-220 stupnjeva C) isparava vodu u posudi, a tlak (0,5-5 MPa) sabija vlakna i istiskuje vodenu paru kroz otvore u kalupima. Nakon vremena prešanja (10-60 sekundi), gornji kalup se podiže, a gotova ladica se uklanja. Rezultat je gladak, gust, precizan proizvod s površinom poput baršuna s obje strane.
Ključni hit{0}}parametri:
| Parametar | Tipični raspon | Učinak na proizvod |
|---|---|---|
| Temperatura kalupa | 150-220 stupnjeva C | Viša temperatura=brže sušenje i glatkija površina, ali rizik od promjene boje i trošenja plijesni |
| Pritisak pritiska | 0,5-5 MPa | Viši pritisak=gušći, jači, glatkiji proizvod, ali veća energija i trošenje kalupa; ograničeno debljinom ladice i vrstom vlakana |
| Vrijeme prešanja | 10-60 sekundi | Dulje vrijeme=potpunije sušenje i bolja površina, ali manja proizvodnja |
| Početni sadržaj vlage | 50-75% (mokro) ili 15-25% (prethodno osušeno) | Mokro prešanje=više vode za uklanjanje (duže vrijeme, više energije), ali bolje zbijanje vlakana; prethodno-osušeno=brže prešanje, ali može zahtijevati poseban korak sušenja |
| Konačni sadržaj vlage | 6-12% | May require secondary drying if >10% |
| Gustoća nakon prešanja | 300-650 kg/m³ | Puno veći od prijenosnog-lijevanog (150-300 kg/m³) - odgovoran za veću čvrstoću i glatku površinu |
Utiskivanje i utiskivanje:Na vruće-kalupe za prešanje mogu se ugravirati uzorci, logotipi ili teksture - stvarajući uzdignute (utisnute) ili udubljene (udubljene) značajke na površini pladnja. Utiskivanje/utiskivanje se vrši tijekom koraka vrućeg-prešanja, dok komprimirana vlakna poprimaju oblik ugraviranog kalupa. Ovo je vrhunska značajka koja ambalaži dodaje robnu marku i kvalitetu na dodir.
Uobičajeni problemi s kvalitetom-tiskova:(1) Nepotpuno sušenje - uzrokovano nedovoljnim vremenom prešanja ili niskom temperaturom; rezultira visokom vlagom i nestabilnošću dimenzija. (2) Površinski nedostaci (ogrebotine, udubljenja) - uzrokovani oštećenjem površine kalupa ili ostacima na kalupu; rezultira lošim izgledom površine. (3) Nejednaka gustoća - uzrokovana nejednakim tlakom ili temperaturom; rezultira promjenjivom snagom i izgledom. (4) Pucanje - uzrokovano nedovoljnim kutom vuče, grubom površinom kalupa ili nepravilnim otpuštanjem; rezultira oštećenim ladicama. (5) Promjena boje - uzrokovana previsokom temperaturom ili vremenom prešanja; rezultira žućkanjem ili posmeđivanjem. (6) Nepotpuno utiskivanje - uzrokovano nedovoljnim pritiskom ili vremenom prešanja; rezultira slabim ili nepotpunim reljefnim crtama.
Faza 6: Podrezivanje i završna obrada
Nakon sušenja (i vrućeg prešanja, za termoformirane proizvode), ladice obično imaju višak materijala oko rubova ("bljesak" ili "čičak") koji se mora ukloniti kako bi se postigle precizne dimenzije i čisti rubovi. Podrezivanje se također koristi za stvaranje rupa, utora ili drugih značajki u ladici.
Metode podrezivanja:
1. Rezanje čeličnim ravnalom.Najčešći način obrezivanja. Čelična ravnala (oštra čelična oštrica savijena u obliku ruba ladice, postavljena na drvenu ili plastičnu ploču) pritišće se na ladicu - režući oblikovanu pulpu kako bi se stvorio čist, precizan rub. Matrica je montirana na-presu za rezanje (bilo plošnu prešu ili rotacijsku prešu), a ladice se provlače ručno ili automatski.
- Prednosti:Niska cijena, svestran (može rezati složene oblike i rupe), matrice koje se lako mijenjaju, prikladne za male do srednje količine.
- Ograničenja:Trošenje matrice (oštrice s čeličnim ravnalima treba oštriti ili zamijeniti nakon 50 000-200 000 rezova), nešto manje precizne od drugih metoda, mogu stvoriti prašinu (fine čestice vlakana) tijekom rezanja.
- Tipična tolerancija:±0,3-0,5 mm.
2. Rotacijsko izrezivanje.Za -veliku proizvodnju koristi se rotacijski rezač (cilindrični kalup s oštricama za rezanje). Ladice se stavljaju između rotirajućeg cilindra matrice i tlačnog valjka - matrica reže rubove dok ladica prolazi kroz nju. Rotacijsko rezanje kalupa brže je od rezanja plošnim kalupom i prikladno je za velike-standardne proizvode.
- Prednosti:Velika brzina (prikladno za velike količine), dosljedna kvaliteta, niska cijena rada.
- Ograničenja:Viši početni trošak (rotacijske matrice su skuplje od čeličnih matrica), manje svestrane (promjene matrica su složenije), prikladne za relativno jednostavne oblike.
3. CNC glodanje / lasersko rezanje.Za male{0}}prototipove ili vrlo složene oblike može se koristiti CNC glodanje (računalno-kontrolirani alat za rezanje) ili lasersko rezanje (fokusirana laserska zraka). Ove su metode vrlo precizne i mogu izrezati složene oblike, ali su sporije i skuplje od rezanja štanca - pogodne za izradu prototipa ili vrlo-serijsku proizvodnju.
- Prednosti:Vrlo precizan, može rezati složene 3D oblike, bez troškova alata (za lasersko rezanje).
- Ograničenja:Sporo (nije prikladno za velike količine), skupo po jedinici, lasersko rezanje može uzrokovati promjenu boje (pečenje) na rubu reza.
4. U-obrezivanje kalupa.Za neke termoformirane proizvode, podrezivanje se može obaviti tijekom koraka vrućeg-prešanja - vrući-kalupi za prešanje uključuju rezni rub koji podrezuje pladanj dok se preša. Ovo eliminira potrebu za posebnim korakom podrezivanja, poboljšavajući učinkovitost i preciznost. U-obrezivanje kalupa zahtijeva složenije (i skuplje) kalupe, ali je-isplativo za-proizvode velike količine.
Uobičajeni problemi s kvalitetom obrezivanja:(1) Grubi ili neravni rubovi - uzrokovani tupim oštricama matrice, nepravilnim pritiskom matrice ili pretjerano lomljivim proizvodom; rezultira lošim izgledom i mogućim ispadanjem vlakana. (2) Nepotpuno rezanje - uzrokovano tupim oštricama matrice, nedovoljnim pritiskom ili neusklađenom matricom; rezultira pladnjevima povezanim nerezanim vlaknima. (3) Netočnost dimenzija - uzrokovana neusklađenim kalupom, pogreškom u pozicioniranju proizvoda ili istrošenošću kalupa; rezultira u ladicama koje ne zadovoljavaju specifikacije dimenzija. (4) Pukotine ili kidanje - uzrokovano pretjerano lomljivim proizvodom (pre-osušen), pretjeranim pritiskom matrice ili neispravnim dizajnom matrice; rezultira oštećenim ladicama. (5) Stvaranje prašine - uzrokovano rezanjem suhog, lomljivog proizvoda; rezultira prašinom od vlakana koja može kontaminirati proizvod (posebno problematično za primjenu u hrani ili čistim sobama); kontrolirano sustavima za sakupljanje prašine i blagim vlaženjem proizvoda prije rezanja.
Faza 7: Premazivanje i tiskanje (izborno)
Za proizvode koji zahtijevaju svojstva barijere (voda, mast, kisik), markiranje ili vrhunski izgled, premazivanje i operacije tiskanja primjenjuju se nakon obrezivanja. Ovo su izborni koraci - mnogi standardni proizvodi od lijevane pulpe (kutije za jaja, ladice za proizvode, industrijska pakiranja) koriste se bez premaza ili tiska.
7.1 Premazivanje
Premazivanje uključuje nanošenje tankog sloja materijala (polimera, voska ili druge tvari) na površinu pladnja kako bi se modificirala njegova svojstva - otpornost na vodu, otpornost na masnoću, barijera za kisik, glatkoća površine ili izgled.
Metode premazivanja:
- Premaz sprejom:Premaz se raspršuje na površinu pladnja pomoću pištolja za raspršivanje ili automatskog sustava za raspršivanje. Prikladno za složene 3D oblike (može premazati unutarnje i vanjske strane šupljina). Učinkovitost prijenosa je niža (neki premaz se potroši kao raspršivanje).
- Premaz umakanjem:Posuda se uroni u kupku s premazom i zatim se ocijedi. Pruža potpunu pokrivenost (sve površine, uključujući rubove i teško{1}}dostupna-područja). Može rezultirati debljim premazom i duljim vremenom sušenja.
- Premazivanje valjkom:Premaz se nanosi pomoću valjaka. Visoka učinkovitost prijenosa i dosljedna debljina, ali ograničeno na ravne ili blago zakrivljene površine (ne složene 3D oblike).
- Presvlačenje / laminacija ekstruzijom:Tanki film polimera (npr. PLA, PET) ekstrudira se na površinu ladice ili se laminira na nju. Pruža izvrsna svojstva barijere, ali je skuplji i može utjecati na sposobnost recikliranja/kompostiranja. Uglavnom se koristi za -aplikacije u hrani s visokom barijerom.
- Premaz zavjese:Premaz se nanosi kao kontinuirana "zavjesa" tekućine koja teče preko pladnja. Ujednačena pokrivenost i visoka učinkovitost prijenosa, ali ograničeno na relativno ravne proizvode.
Vrste premaza:Akril na bazi-vode (najčešći, siguran za-hranu, koji se može reciklirati/kompostirati), stiren{2}}akril (bolja otpornost na masnoću), poliuretan (mekan-na dodir/baršunasti završetak), PLA (izvrsna otpornost na vodu/mast, industrijsko kompostiranje), voštane emulzije (otpornost na vodu, mat završni sloj), PVOH (prepreka za kisik). (Pogledajte popratni članak o-otpornosti na vlagu za detaljne specifikacije premaza.)
Sušenje/otvrdnjavanje premaza:Nakon premazivanja, ladice se moraju osušiti (za premaze-na bazi vode) ili stvrdnuti (za UV-stvrdnjavajuće premaze) kako bi se uklonio nosač (voda ili otapalo) i stvorio kontinuirani film. Sušenje se obično provodi u tunelskoj pećnici (80-120 stupnjeva C, 1-5 minuta) ili infracrvenim grijačima. UV-stvrdnjavajući premazi stvrdnjavaju se UV svjetlom (trenutačno stvrdnjavanje, nije potrebna toplina).
7.2 Ispis
Ispis primjenjuje grafiku, tekst, logotipe ili uzorke na površinu ladice - za markiranje, informacije o proizvodu, dekorativne svrhe ili regulatorno označavanje.
Metode ispisa:
- Fleksotisak (flexo) tisak:Najčešća metoda tiskanja lijevane pulpe. Koristi fleksibilne gumene ili fotopolimerne ploče i brzo{1}}sušive tinte-na bazi vode. Prikladno za jednostavnu do srednje{4}}složenu grafiku na prijenosnim-prešanim i termoformiranim proizvodima. Može tiskati na zakrivljene površine (uz odgovarajuću opremu).
- Offset litografija:Koristi metalne ploče i gumene pokrivače za prijenos tinte. Visoko{1}}kvalitetna grafika s finim detaljima, ali uglavnom prikladna za ravne površine (ne složene 3D oblike). Koristi se za visoko{4}}kvalitetnu grafiku na termoformiranim proizvodima s ravnim površinama.
- Digitalni (inkjet) ispis:Koristi inkjet tehnologiju za izravan ispis iz digitalnih datoteka. Nisu potrebne ploče (brzo postavljanje, pogodno za kratke serije i promjenjive podatke). Dobar za male naklade, prototipove i prilagođeni/varijabilni ispis. Kvaliteta ispisa na lijevanoj pulpi ovisi o površini (s premazom=bolje, bez premaza=više perja).
- Sitotisak:Koristi mrežicu za prijenos tinte kroz šablonu. Debela pokrivenost tinte, pogodna za odvažne grafike i specijalne efekte (metalik, sjaj-u--mraku). Može ispisivati na grube površine (transfer-livene) i zakrivljene površine. Sporije od flekso za veliku glasnoću.
- tampon tisak:Koristi silikonski jastučić za prijenos tinte s ugravirane ploče na proizvod. Može ispisivati na složenim 3D površinama, zakrivljenim područjima i malim, teško{2}}-dostupnim područjima. Prikladno za logotipe, mali tekst i oznake proizvoda na složenim oblicima pladnja.
- Vruće žigosanje (štancanje folijom):Koristi toplinu i pritisak za prijenos metalne ili obojene folije na površinu. Premium metalik ili holografski efekti. Prikladno uglavnom za termoformirane proizvode (glatka površina omogućuje čist prijenos folijom). Koristi se za logotipe, akcente i vrhunske marke.
Vrste tinte:Tinte na bazi-vode (najčešće, sigurne za-hranu, ekološki prihvatljive), tinte-stvrdnjavajuće na UV- (trenutačno stvrdnjavanje, visoka izdržljivost, žive boje), tinte na bazi-soje (obnovljive, ekološki prihvatljive), tinte-sigurne za-dodir s hranom (za pakiranje hrane - moraju biti u skladu s FDA, EFSA ili GB propisima).
Faza 8: Kontrola kvalitete i pakiranje
Završna faza proizvodnog procesa je kontrola kvalitete (QC) i pakiranje - čime se osigurava da gotovi pladnjevi zadovoljavaju navedene standarde kvalitete i da su pravilno pakirani za otpremu.
8.1 Kontrola kvalitete
QC u-procesu (tijekom proizvodnje):
- Konzistencija i temperatura pulpe:Kontinuirano se prati (svakih 15-30 minuta) kako bi se osigurali dosljedni uvjeti oblikovanja.
- Stupanj rafiniranja (stupanj SR/CSF):Testirano svaka 2-4 sata kako bi se osigurao dosljedan tretman vlaknima.
- Težina i vlaga mokrog pladnja:Uzorci se uzimaju svaka 1-2 sata kako bi se osiguralo dosljedno oblikovanje (debljina stjenke) i sušenje.
- Temperatura i brzina sušenja:Kontinuirano nadzirano (automatski senzori) kako bi se osiguralo dosljedno sušenje.
- Vizualni pregled:Operateri pregledavaju ladice u svakoj fazi na vidljive nedostatke (poderotine, rupe, iskrivljenje, promjenu boje, površinske nedostatke).
QC gotovog proizvoda:
- Vizualni pregled:100% inspekcija (ili AQL uzorkovanje, prema ISO 2859) za vidljive nedostatke - poderotine, rupe, iskrivljenje, promjenu boje, površinske defekte, nepotpuno obrezivanje, defekte tiska. Posude s nedostacima se odbacuju i recikliraju (vraćaju se natrag u proces).
- Provjera dimenzija:Uzorkovano svaka 1-2 sata (ili po šarži) - dimenzije ladice (duljina, širina, visina, veličina šupljine) mjere se čeljustima ili CMM-om i uspoređuju sa specifikacijama (obično ±0,5 mm za prijenosno lijevano, ±0,3 mm za termoformirano).
- Sadržaj vlage: Sampled every 2-4 hours - measured with a moisture meter or oven-dry method. Target: 6-10%. Trays with moisture >12% se ponovno-suši; ladice s vlagom<5% may be conditioned (humidified) to reduce brittleness.
- Težina:Uzorci se uzimaju svaka 1-2 sata - težina ladice se mjeri kako bi se osigurala dosljedna upotreba materijala i debljina stjenke. Težina je dobar pokazatelj konzistencije oblikovanja.
- Ispitivanje čvrstoće:Izvodi se po seriji ili po smjeni - čvrstoća na pritisak, čvrstoća na pucanje ili vlačna čvrstoća (ovisno o proizvodu i primjeni). Testirano prema standardiziranim metodama (ASTM, TAPPI, ISO) i uspoređeno sa specifikacijama.
- Funkcionalno testiranje:Za specifične primjene - test pada, test vibracija, test slaganja (prema ISTA ili ASTM D4169), testiranje migracije u kontaktu s hranom (prema FDA, EFSA ili GB), ESD testiranje (za ESD-sigurne proizvode).
- Kvaliteta premaza/tiska:Za presvučene/tiskane proizvode - debljina premaza, adhezija (test trake), otpornost na vodu/mast (Cobb test, kit test), kvaliteta ispisa (vizualni pregled, mjerenje boje spektrofotometrom), adhezija tinte (test trljanjem).
AQL (Granica prihvatljive kvalitete):Većina proizvođača lijevane celuloze koristi AQL uzorkovanje (prema ISO 2859-1 / ANSI/ASQ Z1.4) za inspekciju gotovog proizvoda. Uobičajene razine AQL-a: 2,5 za velike nedostatke (poderotine, rupe, nedostatak dimenzija), 4,0 za manje nedostatke (površinske mrlje, mala promjena boje). Specifični AQL dogovaraju se između proizvođača i kupca na temelju primjene proizvoda i zahtjeva kvalitete.
8.2 Pakiranje i otprema
Nakon što prođu QC, gotove ladice se pakiraju za otpremu. Način pakiranja ovisi o vrsti proizvoda, volumenu i odredištu.
Metode pakiranja:
- Slaganje u kutije od valovitog kartona:Najčešća metoda. Ladice su naslagane (ugniježđene ili međusobno povezane) u kutije od valovitog kartona (obično 50-200 ladica po kutiji, ovisno o veličini ladice). Kutije su zapečaćene trakom i označene podacima o proizvodu, količini, broju serije i odredištu.
- Stezljiva ambalaža:Za proizvode velikog-obujma ili-osjetljive na vlagu, ladice se slažu na palete i -omataju (s plastičnom folijom) kako bi se zaštitile od vlage i oštećenja tijekom transporta. Stezljivi omot također stabilizira opterećenje palete.
- Ambalaža za{0}}zaštitu od vlage:Za proizvode koji se šalju na odredišta visoke-vlažnosti ili se skladište dulje vrijeme, upotrebljava se ambalaža -zaštita od vlage (plastične vrećice, sredstva za sušenje,-film za zaštitu od vlage) kako bi se spriječilo upijanje vlage tijekom skladištenja i transporta.
- Paletizacija:Kutije se slažu na palete (obično 40-60 kutija po paleti, ovisno o veličini kutije) i učvršćuju rastezljivom folijom ili trakom. Dimenzije palete obično su standardne (npr. 1200x1000 mm euro paleta, 1219x1016 mm američka paleta) kako bi odgovarale standardnim transportnim kontejnerima i kamionima.
Razmatranja dostave:
- Kontrola vlage:Prešana pulpa je higroskopna - upija vlagu iz zraka. Tijekom pomorskog transporta (visoka vlažnost, temperaturne fluktuacije), pladnjevi mogu apsorbirati vlagu, gubeći čvrstoću i potencijalno razvijajući plijesan. Za pomorske pošiljke preporučuje se-zaštita od vlage i sredstva za sušenje. Ciljani sadržaj vlage pri otpremi je 6-8% (malo suši od ciljanih 6-10%, kako bi se omogućilo malo upijanja vlage tijekom transporta).
- Snaga slaganja:Palete ladica za lijevanu celulozu mogu se naslagati 2-4 visine (ovisno o snazi ladica i dizajnu kutije). Donje kutije moraju izdržati težinu kutija iznad - osigurajte da su kutije od valovite ploče i slaganje pladnjeva dizajnirani za očekivanu visinu hrpe.
- Utovar kontejnera:Za izvozne pošiljke, ladice se utovaruju u transportne kontejnere (20ft ili 40ft). Spremnik treba biti suh i dobro-prozračen, a za kontrolu vlage treba koristiti sredstva za sušenje. Ukupna težina pošiljke ne smije premašiti ograničenje težine kontejnera (obično 28 tona za kontejner od 40 stopa).
Stope proizvodnje i razmatranja troškova
Tipične stope proizvodnje
| Vrsta proizvoda | Vrsta stroja | Ciklusi/sat | Karijes/ciklus | Ladice/sat (približno) |
|---|---|---|---|---|
| Kutije za jaja (standardne) | Rotacijski | 1,000-3,000 | 1-2 (kartonske kutije od 30 jaja) | 1,000-6,000 |
| Ladice za proizvodnju (standardne) | Rotacijski ili klipni | 500-2,000 | 1-4 | 500-8,000 |
| Industrijske ladice (po narudžbi) | Recipročno | 100-600 | 1-2 | 100-1,200 |
| Posluživanje hrane (tanjuri/zdjele) | Rotacijski | 1,000-3,000 | 2-6 | 2,000-18,000 |
| Termoformirano (elektronika/kozmetika) | Preša za termoformiranje | 80-400 | 1-4 | 80-1,600 |
| Debeli-zid (teška industrija) | Klipni (specijalni) | 50-200 | 1 | 50-200 |
Struktura troškova
Na cijenu ladica za lijevanu celulozu utječe nekoliko čimbenika:
- Sirovina (vlakna):30-50% ukupne cijene. Reciklirani papir je najjeftiniji; bagasse i bijeljeni su skuplji; virgin kraft je najskuplji.
- Energija (sušenje i prešanje):15-25% ukupnog troška. Sušenje je energetski najintenzivniji korak. Prirodni plin je jeftiniji od električne energije.
- Rad:10-20% ukupnih troškova. Automatizirane linije (rotacijske, termoformirajuće) imaju nižu cijenu rada po jedinici od ručnih linija.
- Alati (kalupi, matrice):Amortizira se preko količine proizvodnje. Za -proizvode velike količine, cijena alata po jedinici je zanemariva; za male-proizvode, alat može biti značajan dio troškova.
- Premazi i tisak:Dodajte 10-50% na osnovni trošak proizvoda, ovisno o vrsti premaza/tiska i složenosti.
- QC i pakiranje:5-10% ukupnih troškova.
- Opći troškovi i dobit:10-20% ukupnih troškova.
Tipični rasponi troškova (FOB tvornica, samo za referencu):
| Vrsta proizvoda | Raspon cijene (USD po jedinici) | Bilješke |
|---|---|---|
| Kutija za jaja (30 jaja, standardna) | $0.05-$0.15 | Veliki volumen, reciklirani papir, bez premaza |
| Ladica za proizvode (standardna) | $0.08-$0.25 | Veliki volumen, reciklirani papir |
| Posluživanje hrane (tanjur/zdjela, bagassa) | $0.03-$0.10 | Vrlo velika količina, bagasse |
| Industrijska ladica (prilagođena, srednje veličine) | $0.30-$1.50 | Srednji volumen, prilagođeni kalup, reciklirani papir |
| Termoformirano (elektronički umetak, mali) | $0.50-$2.00 | Srednji volumen, bijeljena/bagasa, glatka površina |
| Termoformirano (kozmetika, premium, premazano) | $1.00-$5.00 | Mali-srednji volumen, premazivanje, tisak, utiskivanje |
| Debeli-zid (teška industrijska, velika) | $1.00-$5.00 | Mali volumen, debeli zidovi, prilagođeni kalup |
Napomena: ovo su približni FOB tvornički rasponi troškova samo za referencu - stvarni troškovi ovise o veličini proizvoda, složenosti, volumenu, materijalu, premazima, tiskanju i drugim čimbenicima. Uvijek zatražite ponude od proizvođača za određene proizvode.
Suština
Proizvodnja ladica za lijevanu celulozu je više{0}}fazni proces koji transformira sirova vlakna (reciklirani papir, bagasa, itd.) u gotov, 3D proizvod za pakiranje kroz pulpu, oblikovanje, prijenos, sušenje, vruće prešanje (za termoformirano), obrezivanje, premazivanje/tisak i QC/pakiranje. Svaka faza uključuje specijaliziranu opremu, pažljivo kontrolirane parametre i potencijalne probleme s kvalitetom -, a kvaliteta i dosljednost konačnog proizvoda ovise o preciznoj kontroli svake faze.
Ključni zaključci su:
1. Priprema pulpetemelj je - odabir sirovih vlakana, pulpiranje, prosijavanje/čišćenje, rafiniranje i kemijski dodaci utječu na čvrstoću, površinu i performanse konačnog proizvoda. Stupanj pročišćavanja (20-45 stupnjeva SR) kritični je parametar koji uravnotežuje čvrstoću, glatkoću i drenažu.
2. Formiranjeje osnovni korak - mrežasti kalupi i vakuumsko polaganje vlakana u oblik ladice. Tri glavne vrste strojeva: klipni (svestrani, srednje brzine), rotacijski (velike brzine, standardni proizvodi) i termooblikovanje (premium, glatka površina). Parametri oblikovanja (konzistencija, vakuum, vrijeme, veličina oka) kontroliraju debljinu stijenke i jednoličnost.
3. Sušenjeje energetski-intenzivnija i{1}}kritična faza - mokri pladnjevi (70-80% vlage) suše se do 6-10% u tunelskim pećnicama (120-200 stupnjeva C, 5-30 minuta) ili vrućim prešanjem (150-220 stupnjeva C, 10-60 sekundi). Pažljiva kontrola temperature sprječava savijanje, pucanje i promjenu boje.
4. Vruće prešanje/termoformiranjeje ono što razlikuje vrhunske termoformirane proizvode od standardnih prijenosnih -lijevanih - kalupa zagrijanih (150-220 stupnjeva C) i visokog tlaka (0,5-5 MPa) koji istovremeno suše, zbijaju i zaglađuju pladanj, stvarajući gust (300-650 kg/m³), gladak, precizan proizvod s mogućnošću utiskivanja.
5. Obrezivanje, premazivanje i tisaksu završni koraci - obrezivanje (matrica s čeličnom linijom, rotacijska matrica, CNC) stvara precizne rubove; premazi (akril, PLA, PU) pružaju svojstva barijere i vrhunski izgled; tisak (flekso, offset, digitalni, sito, tampon, vrući tisak) pruža brendiranje i grafiku.
6. Kontrola kvaliteteosigurava dosljednu kvalitetu - u-nadzoru procesa (konzistencija pulpe, stupanj rafiniranja, temperatura sušenja) i testiranje gotovog proizvoda (vizualno, dimenzionalno, vlaga, težina, čvrstoća, funkcionalnost) su ključni. AQL uzorkovanje (obično 2,5 za velike nedostatke) je standardno.
7. Stope proizvodnje i troškovidramatično variraju prema vrsti proizvoda - rotacijski strojevi proizvode 1000-18 000 standardnih ladica/sat, dok preše za termooblikovanje proizvode 80-1600 vrhunskih ladica/sat. Troškovi se kreću od 0,03 USD/jedinici (usluge velike količine hrane) do 5,00 USD/jedinici (vrhunska termoformirana ili industrija debelih stijenki), ovisno o materijalu, veličini, složenosti, volumenu i završnoj obradi.
U Hesheng-u upravljamo vrhunskim-{1}}-pogonom za proizvodnju lijevane celuloze s prijenosom-prešanih i termoformiranih proizvodnih mogućnosti - uključujući klipne i rotacijske strojeve za oblikovanje, tunelske sušionice, vruće-strojeve za termooblikovanje, -opremu za -štancanje, premazivanje i tiskarske linije i opsežan QC laboratorij. Imamo stručnost i sposobnosti za proizvodnju ladica za lijevanu celulozu od prototipa do velike-serijske proizvodnje - uz dosljednu kvalitetu, konkurentne cijene i punu tehničku podršku. Naš tim vas može voditi kroz svaku fazu procesa - od odabira materijala i dizajna kalupa do izrade prototipa, testiranja, proizvodnje i otpreme - osiguravajući da vaše ladice za lijevanu celulozu ispunjavaju vaše zahtjeve u pogledu izvedbe, kvalitete i cijene.
Ako razmišljate o lijevanoj pulpi za svoje potrebe pakiranja i želite detaljnije razumjeti proces proizvodnje, mogućnosti i troškove,kontaktirajte Heshengov tim- rado ćemo vam omogućiti obilazak tvornice (-osobno ili virtualno), odgovoriti na vaša tehnička pitanja, pružiti uzorke i procjenu troškova i voditi vas kroz svaki korak puta proizvodnje lijevane celuloze. Od celuloze do proizvoda, imamo stručnost i sposobnosti za isporuku visoko-kvalitetne ambalaže od lijevane celuloze koja zadovoljava vaše potrebe.