Ako nabavljate ladice za lijevanu celulozu, vjerojatno ste čuli pojmove kao što su "preneseno-lijeveno", "termoformirano", "vruće-prešano", "debela-stjenka" i "tanka-stjenka" - i možda ste se pitali što znače i kako utječu na proizvod. Ovi pojmovi odnose se na različite proizvodne procese, a odabir procesa značajno utječe na izgled proizvoda, preciznost, čvrstoću, cijenu i prikladnost za različite primjene. Odabir pravog procesa za vaš proizvod jedna je od najvažnijih odluka u projektu prilagođene lijevane celuloze - pogriješite i možete završiti s proizvodom koji ne ispunjava vaše zahtjeve ili koji košta više nego što treba. U ovom članku pružamo detaljnu usporedbu dvaju glavnih procesa proizvodnje ladica za lijevanu celulozu - prijenos-lijevano (standardno) i termoformirano (vruće-prešano) - pokrivajući korake procesa, opremu, vremena ciklusa, karakteristike proizvoda, cijenu, kvalitetu, primjene i najbolje prakse. Također ćemo pokriti varijante s debelim-zidom i tankim-zidom i dati smjernice o tome kako odabrati pravi postupak za vašu specifičnu primjenu. Bez obzira jeste li inženjer za pakiranje, voditelj proizvoda ili stručnjak za nabavu, ovaj bi vam članak trebao dati jasan uvid u-ustupke i pomoći vam da donesete informiranu odluku.
Dva glavna procesa: pregled
Proizvodi od lijevane celuloze izrađuju se pomoću dva primarna proizvodna procesa, svaki s različitim karakteristikama i primjenama:
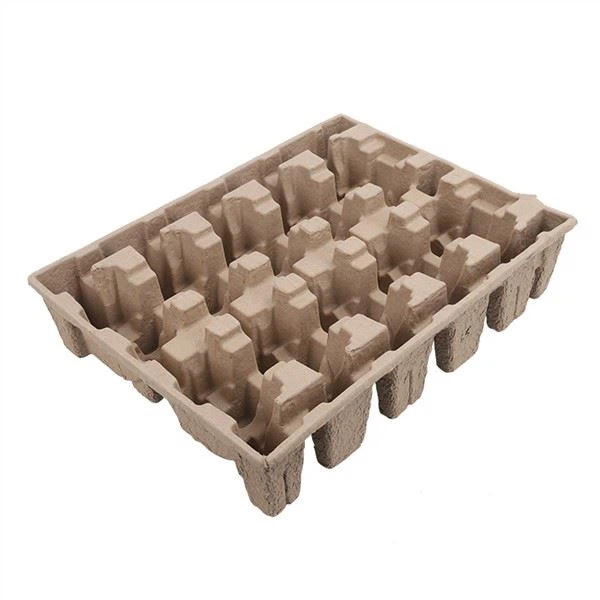
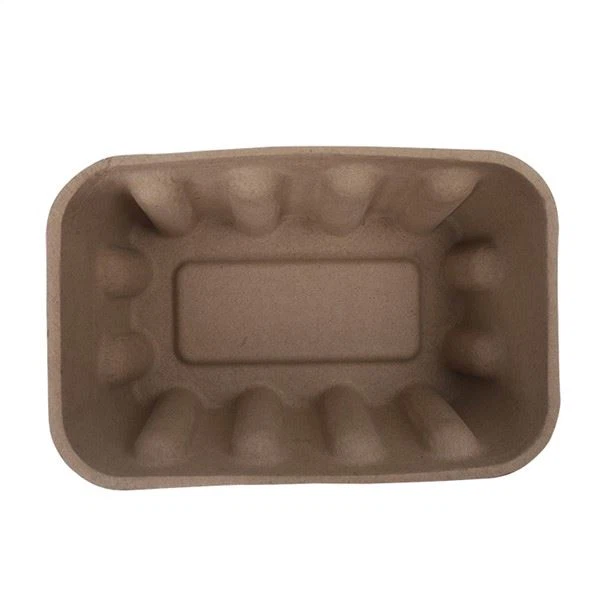
1. Prijenos-prešanog (standardnog) procesa.Ovo je najčešći i tradicionalni proces proizvodnje lijevane celuloze. Uključuje oblikovanje proizvoda na mrežastom kalupu korištenjem vakuumskog usisavanja, prijenos mokrog proizvoda u kalup za sušenje i-sušenje na zraku u tunelu za sušenje. Transfer{3}}liveni proizvodi imaju teksturiranu površinu (mrežasti uzorak s jedne strane, tekstura vlakana s druge), relativno labave tolerancije (±0,5-1 mm) i nižu cijenu. Ovaj se postupak koristi za kutije za jaja, ladice za proizvode, ladice za industrijske komponente, ladice za otpremu i drugu funkcionalnu/zaštitnu ambalažu gdje je estetika manje važna.
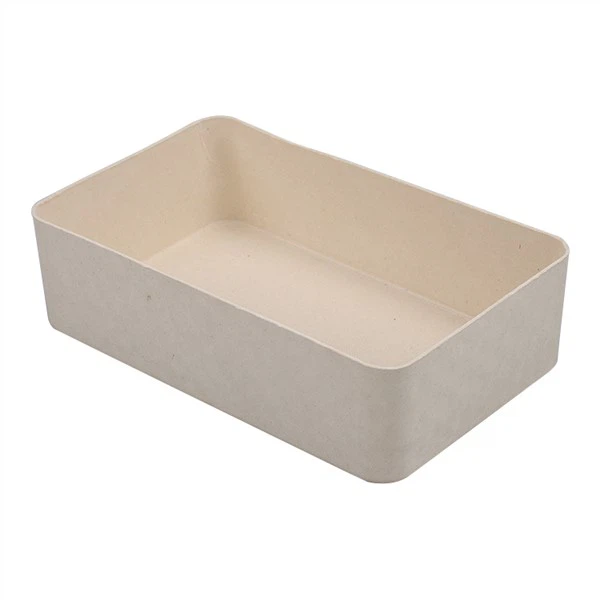
2. Termoformirani (vruće-prešani) postupak.Ovo je napredniji postupak koji dodaje fazu vrućeg{0}}prešanja nakon oblikovanja. Mokri proizvod se sabija između dva zagrijana aluminijska kalupa (gornjeg i donjeg) pri visokom tlaku i temperaturi, stvarajući gladak, gust, precizan proizvod s mat površinom poput baršuna -na obje strane. Termoformirani proizvodi imaju uske tolerancije (±0,2-0,5 mm), tanke stijenke (1-2 mm) i vrhunski izgled. Ovaj se postupak koristi za kozmetičke umetke, ambalažu potrošačke elektronike, pladnjeve vrhunske hrane, ambalažu vina i alkoholnih pića i druge primjene u kojima su estetika i preciznost važni.
Unutar svakog procesa postoje varijante koje se temelje na debljini stijenke - debeli-zid (3-10 mm, za teške-primjene) i tanki-zid (1-2 mm, za lagane, precizne primjene). Proizvodi s debelim-stjenkama obično su-preliveni (zbog troškova), dok su proizvodi s-tankim stijenkama obično termoformirani (zbog preciznosti i estetike). Međutim, postoji preklapanje - neki proizvodi s debelim-stjenkama su termoformirani (za vrhunske zahtjevne-primjene), a neki proizvodi s tankim-stjenkama su preliveni (za aplikacije osjetljive na troškove).
Proces-prelivanja: korak po korak
Transfer{0}}prešani proces je radni konj industrije lijevane celuloze - koristi se za većinu proizvoda od lijevane celuloze, od kutija za jaja do industrijskih ladica. Evo kako to radi, korak po korak.
Korak 1: Priprema pulpe.Proces počinje pripremom pulpe. Reciklirani papir (ili bagasa, ili druga vlakna) ubacuje se u hidrapulper - veliku posudu s rotirajućom mješalicom - gdje se miješa s toplom vodom (40-60 stupnjeva Celzijusa) i miješa dok se papir ne raspadne na pojedinačna vlakna. Proces pulpe obično traje 15-30 minuta, ovisno o vrsti vlakana i željenoj konzistenciji pulpe. Aditivi se umiješaju u pulpu po potrebi: smole za mokru čvrstoću (za poboljšanje vodootpornosti i čvrstoće), boje (za boju), ESD aditivi (za statičku kontrolu) i drugi funkcionalni aditivi. Pulpa se zatim prosijava i čisti kako bi se uklonili kontaminanti (spajalice, plastika, prljavština) i pohranjuje u spremnik uz kontinuirano miješanje kako bi se spriječilo taloženje vlakana.
Ključni parametri pulpe:
- Dosljednost:Omjer 0,5-2 posto vlakana-i vode (pulpa je uglavnom voda, s malim postotkom vlakana)
- Slobodnost (stopa drenaže):300-600 mL CSF (Canadian Standard Freeness) - niža svježina=sporija drenaža=taloženje finijih vlakana=glatka površina, ali duže vrijeme ciklusa
- pH:6,5-8,5 (neutralno do blago alkalno, za optimalno vezivanje vlakana i učinkovitost smole čvrstoće na mokrom)
- Temperatura:40-60 stupnjeva Celzijusa (topla voda ubrzava izradu kaše i poboljšava vezivanje vlakana)
Korak 2: Formiranje.U fazi oblikovanja proizvod dobiva oblik. Prilagođeni kalup za oblikovanje - izrađen od aluminija i prekriven sitom s finom mrežicom (60-100 mreža, ovisno o proizvodu) - montiran je na stroj za oblikovanje i spušten u kašu pulpe. Vakuumsko usisavanje se primjenjuje kroz kalup, izvlačenje vode kroz mrežicu i taloženje vlakana na površini kalupa. Kalup se drži u kaši određeno "vrijeme potapanja" (obično 2-10 sekundi, ovisno o željenoj debljini stijenke i složenosti proizvoda) - dulje vrijeme potapanja=više taloženja vlakana=deblje stijenke=jači, ali teži proizvod. Nakon vremena potapanja, kalup se podiže iz kaše, a višak vode uklanja kontinuiranim vakuumskim usisavanjem (faza "odvodnjavanja", obično 2-5 sekundi).
Vrste strojeva za oblikovanje:
- Klipni (s jednom-stanicom) stroj:Kalup se pomiče gore-dolje (u i iz kaše pulpe) u recipročnom kretanju. Jednostavan, pristupačan, ali sporiji (obično 100-300 ciklusa na sat). Prikladno za proizvodnju male do srednje količine.
- Rotacijski (više{0}}stanički) stroj:Višestruki kalupi postavljeni su na rotirajući bubanj koji ih pomiče kroz stanice za kašu pulpe, odvodnju, prijenos i čišćenje u kontinuiranom rotacijskom kretanju. Brži (obično 300-1000 ciklusa po satu), dosljedniji, ali skuplji i manje fleksibilan za promjene proizvoda. Prikladno za proizvodnju velikih količina.
- Kalupi s više-upljina:Obje vrste strojeva mogu koristiti kalupe s više-upljinama (formiranje više proizvoda po ciklusu) za povećanje stope proizvodnje. Broj šupljina po kalupu ovisi o veličini proizvoda i kapacitetu stroja - obično 2-12 šupljina za ladice, do 30+ za male proizvode poput čašica za jaja.
Korak 3: Prijenos.Nakon oblikovanja i uklanjanja vode, mokri proizvod (koji je još uvijek na kalupu za oblikovanje) treba prenijeti u sljedeću fazu - bilo u kalup za sušenje (za-sušenje na zraku) ili u kalup za prešanje (za termooblikovanje). U postupku prijenosa-lijevanja, mokri proizvod se prenosi u "prenosni kalup" - drugi kalup s obrnutim oblikom kalupa za oblikovanje, također prekriven mrežastim zaslonom. Kalup za prijenos se pritisne na kalup za oblikovanje, a vakuum se mijenja (puhanje zraka kroz kalup za oblikovanje) kako bi se mokri proizvod pustio na kalup za prijenos. Kalup za prijenos zatim pomiče mokri proizvod u fazu sušenja.
Nije za sve proizvode potreban kalup za prijenos - neki se jednostavni proizvodi prenose izravno iz kalupa za oblikovanje na pokretnu traku za sušenje (pomoću robotske ruke ili jednostavnog mehanizma za prijenos). Ali za većinu ladica (koje imaju složene oblike i trebaju zadržati svoj oblik tijekom sušenja), kalup za prijenos se koristi za podupiranje mokrog proizvoda i sprječavanje deformacije.
Korak 4: Sušenje.Sušenje je najduža i energetski najintenzivnija-faza u procesu-prelivanja. Mokri proizvod (na prijenosnom kalupu ili na pokretnoj traci za sušenje) prolazi kroz tunel za sušenje - dugu, grijanu komoru u kojoj cirkulira vrući zrak (120-180 stupnjeva Celzijusa) kako bi isparila preostala voda. Vrijeme sušenja ovisi o veličini proizvoda, debljini stjenke i željenom konačnom sadržaju vlage - obično 5-15 minuta za standardne posude, do 30 minuta za proizvode s debelim stjenkama. Cilj je smanjiti sadržaj vlage sa 70-80 posto (mokri proizvod) na 6-10 posto (gotov proizvod) - smanjenje od 80-90 posto početnog sadržaja vode.
Metode sušenja:
- Konvekcijsko sušenje (najčešće):Vrući zrak cirkulira kroz tunel za sušenje, isparavajući vodu s površine proizvoda. Energetski-učinkovit, ujednačen, ali relativno spor.
- Infracrveno sušenje:Infracrveni grijači zrače toplinu izravno na površinu proizvoda, zagrijavajući molekule vode i ubrzavajući isparavanje. Brže od sušenja konvekcijom, ali manje ujednačeno (površina se može sušiti brže od unutrašnjosti, uzrokujući savijanje). Često se koristi u kombinaciji s konvekcijskim sušenjem.
- Sušenje u mikrovalnoj:Mikrovalna energija zagrijava molekule vode u cijelom proizvodu (ne samo na površini), osiguravajući brzo, ravnomjerno sušenje. Energetski-učinkovita, ali skupa oprema i ograničena na određene vrste proizvoda. Koristi se za proizvode visoke-vrijednosti ili debele{4}}stjenke.
- Kombinirano sušenje:Mnoge proizvodne linije koriste kombinaciju metoda - npr. infracrveno pred-sušenje (za brzo uklanjanje površinske vode) nakon čega slijedi konvekcijsko konačno sušenje (kako bi se ravnomjerno uklonila preostala voda).
Korak 5: Završna obrada.Nakon sušenja, proizvodi prolaze kroz doradu, ovisno o zahtjevima proizvoda:
- Podrezivanje:Proizvodi koji zahtijevaju precizne dimenzije rubova obrezuju se pomoću čelične matrice ili rotacijske matrice za rezanje. Podrezivanje uklanja višak materijala i stvara čiste, precizne rubove.
- Premazivanje:Proizvodi koji trebaju otpornost na vlagu, masnoću ili vrhunsku površinsku obradu premazuju se zaštitnim premazima-na bazi vode (nanose se raspršivanjem, uranjanjem ili nanošenjem valjkom).
- Ispis:Proizvodi koji trebaju markiranje ili informacije tiskaju se fleksografskim, ofsetnim ili digitalnim tiskom s-tintama na bazi vode.
- Utiskivanje/utiskivanje:Proizvodi koji trebaju teksturirane površine ili logotipe utiskuju se/utiskuju pomoću grijane preše (za transfer{0}}livene proizvode, utiskivanje se obično izvodi kao zasebna operacija nakon-sušenja, budući da nije dio standardnog procesa).
- Provjera kvalitete:Svaka se serija provjerava na nedostatke, dimenzije, težinu, sadržaj vlage i funkcionalnost.
Sažetak procesa-ulivanja prijenosa:
- Vrijeme ciklusa:8-20 sekundi po ciklusu (oblikovanje + prijenos), plus 5-15 minuta vremena sušenja (sušenje je paralelno, tako da se ne dodaje vremenu po ciklusu)
- Stopa proizvodnje:100-1000 ciklusa na sat (ovisno o vrsti stroja i veličini proizvoda), pomnoženo s brojem šupljina po kalupu
- Debljina stijenke:1,5-3 mm (standard), 3-10 mm (debela stijenka)
- Tolerancije:±0,5-1 mm
- Završna obrada površine:Teksturirano (mrežasti uzorak na strani za oblikovanje, tekstura vlakana na strani za prijenos)
- Cijena:Niže (jednostavnija oprema, kraće vrijeme ciklusa, bez faze prešanja)
- Najbolje za:Funkcionalno/zaštitno pakiranje, veliki-volumen,-cjenovno osjetljive aplikacije
Termoformirani (vruće-prešani) postupak: korak po korak
Termoformirani postupak je naprednija, preciznija varijanta proizvodnje lijevane celuloze koja dodaje fazu vrućeg -prešanja. Proizvodi proizvode glatkog, gustog, vrhunskog izgleda i uskih tolerancija - prikladne za-vrhunske primjene gdje su estetika i preciznost važni. Evo kako to radi, korak po korak.
Korak 1: Priprema pulpe.Priprema pulpe za termoformirane proizvode slična je transfer{0}}prešanim, ali s nekim ključnim razlikama: (1) konzistencija pulpe je često nešto niža (0,3-1 posto) za taloženje finijih vlakana i glađu površinu; (2) slobodnost je često niža (200-400 mL CSF) za sporiju drenažu i ravnomjernije taloženje vlakana; (3) mješavina vlakana je često rafinirana (više tučena) za finija vlakna i glađu površinu; (4) aditivi se pažljivo kontroliraju radi dosljedne boje i čvrstoće. Cilj je proizvesti pulpu koja se ravnomjerno taloži i stvara gladak, gust proizvod kada se vruće preša.
Korak 2: Formiranje.Faza oblikovanja slična je prijenosu-lijevanja - kalup za oblikovanje (s mrežastim sitom) spušta se u kašu pulpe, vakuumski taloži vlakna na površinu kalupa, a kalup se podiže i odvodi mu se voda. Međutim, za termoformirane proizvode, parametri oblikovanja su preciznije kontrolirani: (1) vrijeme potapanja je često kraće (1-5 sekundi) za tanje stijenke; (2) razina vakuuma je precizno kontrolirana za ravnomjerno taloženje vlakana; (3) vrijeme odvodnjavanja je dulje (3-8 sekundi) kako bi se uklonilo više vode prije prešanja (smanjenje vremena i energije prešanja). Mokri proizvod koji ulazi u fazu prešanja obično ima 60-70 posto sadržaja vlage (u usporedbi sa 70-80 posto za prijenosno kalupljenje), što smanjuje vodu koju je potrebno ukloniti tijekom prešanja.
Korak 3: Prebacite u kalup za prešanje.Nakon oblikovanja i uklanjanja vode, mokri proizvod se prenosi iz kalupa za oblikovanje u stanicu za prešanje. Prijenos se obično vrši pomoću robotske ruke ili mehanizma za prijenos koji podiže mokri proizvod i stavlja ga na donji kalup za prešanje. Precizno postavljanje je kritično - proizvod mora biti centriran na donjem kalupu kako bi se osiguralo ravnomjerno prešanje i dosljedne dimenzije.
Korak 4: Vruće prešanje (ključna razlika).Ovo je faza koja razlikuje termoformirane od transfer{0}}prešanih proizvoda. Mokri proizvod se stavlja između dva precizno obrađena aluminijska kalupa - gornji (muški) i donji (ženski) kalup - koji se zagrijavaju na 150-220 stupnjeva Celzijusa (pomoću električnih grijaćih elemenata ili parnih kanala unutar kalupa). Kalupi se zatvaraju visokim pritiskom (30-100 bara, ovisno o proizvodu i željenoj gustoći) 10-30 sekundi. Tijekom prešanja:
1. Kompresija:Visoki tlak komprimira vlaknastu podlogu iz mokrog, rastresitog stanja u gustu, jednoliku strukturu. Gustoća vlakana raste od 150-200 kg/m³ (mokro, labavo) do 300-500 kg/m³ (prešano, gusto). Omjer kompresije je obično 2:1 do 4:1 (debljina proizvoda se smanjuje za 50-75 posto tijekom prešanja).
2. Uklanjanje vode:Toplina isparava višak vode, a pritisak istiskuje vodu iz vlaknaste podloge. Sadržaj vlage smanjen je sa 60-70 posto (na početku prešanja) na 15-25 posto (na izlazu iz prešanja) - značajno smanjenje koje skraćuje naknadno vrijeme sušenja.
3. Zaglađivanje površine:Glatke, polirane površine zagrijanih kalupa stvaraju glatku, mat površinu poput baršuna-na obje strane proizvoda. Toplina lagano omekšava vlakna, dopuštajući im da se prilagode površini kalupa i stvore ujednačenu, glatku završnicu. Mrežasti uzorak iz faze oblikovanja potpuno je eliminiran (prešano glatko).
4. Dimenzijska preciznost:Precizna strojna obrada kalupa za prešanje (±0,05-0,1mm) i visoki tlak osiguravaju da proizvod ima uske, dosljedne dimenzije (±0,2-0,5mm). Proizvod poprima točan oblik šupljine kalupa - nema skupljanja ili deformacije (budući da je proizvod ograničen kalupom tijekom prešanja).
5. Vezivanje vlakana:Toplina i pritisak potiču vodikovu vezu između vlakana, povećavajući čvrstoću i krutost proizvoda. Gusta struktura također poboljšava otpornost proizvoda na kidanje i bušenje.
Vrste strojeva za prešanje:
- Hidraulička preša:Najčešći tip za termoformiranu lijevanu pulpu. Koristi hidrauličke cilindre za primjenu visokog tlaka (30-100 bara) uz preciznu kontrolu. Prikladno za srednje do velike proizvode i srednje do velike količine proizvodnje.
- Pneumatska preša:Koristi zračne cilindre za primjenu pritiska. Niži tlak (10-30 bara), kraće vrijeme ciklusa, ali manje precizno. Prikladno za male, tanke proizvode i proizvodnju velikih količina.
- Kontinuirani pritisak:Preša s trakom ili valjkom koja kontinuirano pritišće proizvode dok se kreću kroz stroj. Velika glasnoća, ali ograničen pritisak i preciznost. Prikladno za jednostavne, ravne proizvode (npr. tanjure, poklopce).
Korak 5: Sušenje.Nakon vrućeg prešanja, proizvod još uvijek ima 15-25 posto sadržaja vlage i potrebno ga je osušiti do konačnih 6-10 posto. Faza sušenja za termoformirane proizvode je kraća nego za transfer-kalupane (jer je velik dio vode uklonjen tijekom prešanja) - obično 3-8 minuta za standardne proizvode. Sušenje se vrši u tunelu za sušenje (120-180 stupnjeva Celzijusa), slično transfer-moulded-u, ali uz pažljivu kontrolu kako bi se izbjeglo savijanje ili deformacija (proizvod je nakon prešanja gušći i čvršći, pa je manje sklon savijanju, ali jednolično sušenje je i dalje važno).
Korak 6: Završna obrada.Završne operacije za termoformirane proizvode slične su prijenosu-lijevanog - obrezivanja, presvlačenja, tiskanja, utiskivanja, provjere kvalitete - ali s nekim razlikama: (1) obrezivanje često nije potrebno (kalup za prešanje stvara precizne rubove, tako da obrezivanje može biti nepotrebno za mnoge proizvode); (2) utiskivanje/utiskivanje obično se vrši tijekom faze prešanja (uzorak se strojno obrađuje u kalupu za prešanje, tako da se prenosi na proizvod tijekom prešanja - nije potrebna posebna operacija); (3) kvaliteta ispisa je viša (glatka površina bolje prihvaća ispis, što omogućuje finije detalje i živopisnije boje); (4) inspekcija kvalitete je rigoroznija (premium aplikacije zahtijevaju više standarde kvalitete, sa strožim tolerancijama i nižim stopama grešaka).
Sažetak termoformiranog procesa:
- Vrijeme ciklusa:15-40 sekundi po ciklusu (oblikovanje + prešanje), plus 3-8 minuta vremena sušenja (paralelno)
- Stopa proizvodnje:80-400 ciklusa na sat (ovisno o vrsti stroja i veličini proizvoda), pomnoženo s brojem šupljina po kalupu
- Debljina stijenke:1-2 mm (tanki zid), do 3 mm za neke proizvode
- Tolerancije:±0,2-0,5 mm
- Završna obrada površine:Glatko, mat, baršunasto-kao s obje strane
- Cijena:Viša (složenija oprema, duže vrijeme ciklusa, faza prešanja, precizniji alati)
- Najbolje za:Vrhunsko/potrošačko-pakiranje, precizne primjene, visoki-estetski zahtjevi
Usporedba-{1}}naravno
Sada kada smo detaljno pokrili oba procesa, usporedimo ih jedan pored drugog po ključnim dimenzijama.
| Dimenzija | Prijenos-uliven (standardni) | Termoformirano (vruće-prešano) |
|---|---|---|
| Površinska obrada | Teksturirani mrežasti uzorak - s jedne strane, vlaknasta tekstura s druge strane | Glatko, mat, baršunasto-kao s obje strane |
| Tolerancije dimenzija | ±0,5-1 mm | ±0,2-0,5 mm |
| Debljina stijenke | 1,5-3 mm (standard), 3-10 mm (debela stijenka) | 1-2mm (tanki zid), do 3mm |
| Gustoća | 150-300 kg/m³ | 300-500 kg/m³ |
| Omjer-snage-težine | Dobro | Izvrsno (gušća struktura=jača pri istoj težini) |
| Amortizacija | Dobra - progresivna apsorpcija energije strukturalnim savijanjem | Dobra - gušća struktura pruža čvršću potporu, ali i dalje s progresivnom apsorpcijom energije |
| Ispisljivost | Svijetla - teksturirana površina prihvaća ispis, ali s manje detalja | Izvrsna - glatka površina prihvaća visoko{1}}kvalitetni ispis s finim detaljima |
| Utiskivanje/utiskivanje | Moguće kao post{0}}sušenje (ograničeni detalji) | Izvršeno tijekom prešanja (fini detalji, bez dodatnih operacija) |
| Prilagođene boje | Da (obojeno u pulpi) | Da (obojeno u pulpi, jednoličnije zbog gušće strukture) |
| Trošak alata | $1,500-$6,000 | $3,000-$12,000 (uključuje oblikovanje, prijenos i prešanje kalupa) |
| Po-jediničnom trošku | 0,05 USD - 1,50 USD (ovisno o veličini, složenosti, volumenu) | 0,10 USD-3,00 USD (obično 30-80% više od prijenosa za isti proizvod) |
| Vrijeme ciklusa | 8-20 sekundi po ciklusu | 15-40 sekundi po ciklusu |
| Stopa proizvodnje | 100-1.000 ciklusa/sat | 80-400 ciklusa/sat |
| Minimalna količina za narudžbu | 1.000-3.000 jedinica | 3.000-5.000 jedinica |
| Vrijeme isporuke (prva narudžba) | 5-8 tjedana (dizajn + alat + izrada prototipova + proizvodnja) | 6-10 tjedana (malo duže zbog složenijeg alata i izrade prototipova) |
| Potrošnja energije | Niži (bez stupnja prešanja, ali dulje vrijeme sušenja) | Viša (faza prešanja koristi značajnu energiju, ali kraće vrijeme sušenja) |
| Stopa kvarova | 2-4% (tipično) | 0,5-1,5% (tipično, zbog preciznije kontrole procesa) |
| Najbolje aplikacije | Kutije za jaja, ladice za proizvode, ladice za industrijske komponente, ladice za otpremu, zaštitna ambalaža | Kozmetički umeci, ambalaža potrošačke elektronike, pladnjevi vrhunske hrane, ambalaža za vino/žestoka pića, pakiranja luksuznih poklona |
Kako odabrati pravi postupak
Odabir između-prešanog i termoformiranog ovisi o vašim specifičnim zahtjevima i prioritetima. Evo okvira za odlučivanje koji će vam pomoći pri odabiru.
Odaberite prijenos-uliven ako:
1. Trošak je primarna briga.Ako trebate najnižu moguću cijenu po-jedinici i cijenu alata, transfer{1}}moulded je jasan izbor. To je 30-80 posto jeftinije po jedinici nego termoformirano za isti proizvod.
2. Pakiranje je funkcionalno/zaštitno, a ne okrenuto-potrošaču.Ako će se ladica nalaziti unutar kutije za otpremu i nikada je neće vidjeti krajnji potrošač (npr. ladice za industrijske komponente, unutarnje zaštitno pakiranje), teksturirana površina za prijenos-lijevanja je savršeno odgovarajuća - nema potrebe plaćati za vrhunski izgled termoformiranog.
3. Trebaju vam debeli zidovi za-zaštitu od teških opterećenja.Ako je vaš proizvod težak (5 kg+) ili zahtijeva debele stijenke (3-10 mm) za amortizaciju i potporu, prijenos-liveni je praktičniji i isplativiji izbor. Termoformirano je ograničeno na tanje stijenke (1-3 mm) zbog procesa prešanja.
4. Imate vrlo visoke zahtjeve za volumenom.Ako su vam potrebni milijuni jedinica godišnje, prijenos-moulded-ov kraći ciklus ciklusa i veća stopa proizvodnje (100-1000 ciklusa/sat naspram. 80-400 za termoformirane) mogu biti važni za ispunjavanje vaših zahtjeva za količinom.
5. Vaš proizvod ne zahtijeva stroga odstupanja.Ako vaš proizvod može podnijeti tolerancije od ±0,5-1 mm (većina zaštitnih aplikacija za pakiranje može), prijenosno lijevano je dovoljno. Strože tolerancije Thermoformeda (±0,2-0,5 mm) potrebne su samo za precizne primjene (npr. ladice koje se uklapaju u automatizirane linije za sklapanje, vrhunska prezentacija proizvoda).
Odaberite termoformirano ako:
1. Pakiranje je okrenuto-potrošaču i estetika je važna.Ako će pladanj krajnji potrošač vidjeti kao dio iskustva raspakiranja (npr. kozmetike, elektronike, vina, nakita, gurmanske hrane), gladak, vrhunski izgled termoformiranog proizvoda vrijedan je dodatnih troškova. Iskustvo raspakiranja ključna je dodirna točka marke, a vrhunsko pakiranje može povećati zadovoljstvo i lojalnost kupaca.
2. Potrebne su vam stroge tolerancije dimenzija.Ako vaša primjena zahtijeva precizne dimenzije (±0,2-0,5 mm) - npr. ladice koje se uklapaju u automatizirane linije za sklapanje/pakiranje, ladice koje moraju precizno stati u određenu veličinu kutije ili proizvodi sa zahtjevima za vrlo tijesno pristajanje - termoformirani je bolji izbor. Labavije tolerancije prijenosnog kalupa (±0,5-1 mm) možda neće biti dovoljne.
3. Želite visoko{0}}kvalitetni ispis ili utiskivanje.Ako trebate ispisati detaljnu grafiku, logotipe ili tekst na pladnju, ili ako želite reljefne/utisnute uzorke ili logotipe, termoformirana glatka površina i mogućnost u-tiskanja utiskivanja daju mnogo bolje rezultate nego transfer{1}}liveni.
4. Trebate tanku, laganu ladicu visoke čvrstoće.Ako želite minimizirati težinu pakiranja (zbog smanjenja troškova dostave ili održivosti) uz zadržavanje odgovarajuće čvrstoće, termoformirana gusta struktura (300-500 kg/m³) pruža izvrstan omjer čvrstoće-na-težinu pri tankim debljinama stijenki (1-2 mm). Proizvodi lijevani prijenosom trebaju deblje stijenke (1,5-3 mm) kako bi postigli istu čvrstoću.
5. Pozicioniranje vašeg brenda je vrhunsko ili luksuzno.Ako je vaša robna marka pozicionirana kao vrhunska, luksuzna ili-klasna, pakiranje bi trebalo odražavati to pozicioniranje. Termoformirana lijevana celuloza pruža vrhunsko, održivo rješenje za pakiranje koje je usklađeno s pozicioniranjem vrhunske robne marke - bolje od prijenosa-lijevanog (što može izgledati previše utilitarno) ili plastike/pjene (što može biti u sukobu s vrijednostima održivosti).
Ako ste u nedoumici, pitajte stručnjaka.Izbor između prijenosa{0}}prelivanja i termoformiranja nije uvijek jasan-rezanja - mnoge bi aplikacije mogle raditi s oba postupka, a optimalan izbor ovisi o specifičnom proizvodu, količini, tržištu i prioritetima. U Heshengu proizvodimo obje vrste i možemo vam pomoći u procjeni kompromisa-za vašu specifičnu primjenu. Uvijek ćemo preporučiti najisplativije-rješenje koje ispunjava vaše zahtjeve - ako je prijenos-uliven dovoljan, reći ćemo vam. Ako je potrebno termoformirano, objasnit ćemo vam zašto i pomoći vam da procijenite je li premija opravdana.
Najbolje prakse za svaki proces
Bez obzira na to odaberete li-preliven ili termoformiran, slijedeći ove najbolje prakse pomoći ćete osigurati uspješan projekt.
Najbolje prakse za-prelivene proizvode:
1. Dizajn za proces.Transfer{0}}lijevani proizvodi imaju specifična ograničenja dizajna - ugaone kutove od najmanje 3-5 stupnjeva, zaobljene kutove (radijus veći ili jednak 2 mm), minimalnu debljinu stjenke 1,5 mm, maksimalni omjer dubine-i širine 1:1. Dizajnirajte unutar ovih ograničenja kako biste osigurali mogućnost izrade i dosljednu kvalitetu.
2. Koristite rebra za čvrstoću.Strateška rebra i nabori mogu značajno povećati čvrstoću i krutost prijenosno{0}}lijevanih proizvoda bez povećanja debljine stijenke (i upotrebe materijala). Surađujte s proizvođačem kako biste optimizirali uzorak rebra za svoj proizvod i zahtjeve opterećenja.
3. Uzmite u obzir osjetljivost na vlagu.Transfer{0}}proizvodi su porozniji i apsorbiraju više vlage od termoformiranih proizvoda. Ako će vaš proizvod biti u vlažnim okruženjima, razmislite o premazima-otpornim na vlagu ili dizajnirajte pladanj s dodatnom čvrstoćom (kako bi se kompenziralo omekšavanje-izazvano vlagom).
4. Planirajte teksturu.Teksturirana površina prijenosno{0}}lijevanih proizvoda karakteristika je procesa - to nije nedostatak. Ako vam je potrebna glatka površina, trebat će vam termoformirana (ili post-procesna prevlaka, što povećava troškove). Ne očekujte da proizvodi-liveni prijenosom imaju glatku površinu.
5. Optimizirajte za veliku glasnoću.Prijenos-liven je najisplativiji-za velike količine (10,000+ jedinica po narudžbi). Ako je vaš volumen mali, cijena po-jedinici bit će viša (zbog troškova postavljanja), pa biste trebali razmisliti je li lijevana kaša pravi izbor za vaš volumen.
Najbolje prakse za termoformirane proizvode:
1. Uložite u visoko{0}}kvalitetni alat.Kvaliteta termoformiranih proizvoda uvelike ovisi o kvaliteti kalupa za prešanje. Uložite u precizno strojno obrađene, polirane aluminijske kalupe - cijena je viša, ali rezultat je glatkiji, precizniji proizvod s nižim stopama grešaka. Nemojte rezati kutove na alatima za termoformirane proizvode.
2. Precizno kontrolirajte procesne parametre.Termoformirani proizvodi osjetljivi su na procesne parametre - temperaturu prešanja, tlak, vrijeme i sadržaj ulazne vlage. Male varijacije mogu utjecati na kvalitetu proizvoda (glatkoću površine, dimenzije, čvrstoću). Radite s proizvođačem koji ima precizne sustave kontrole procesa i nadzora.
3. Dizajn za tanke zidove.Termoformirani je optimiziran za tanke stijenke (1-2mm). Dizajn s debljim stijenkama (3 mm+) povećava vrijeme prešanja i potrošnju energije te može rezultirati nepotpunim sušenjem ili nedosljednom kvalitetom. Ako trebate debele zidove, prijenosni kalup može biti prikladniji.
4. Iskoristite glatku površinu.Glatka površina termoformiranih proizvoda jedna je od njihovih ključnih prednosti - koristite je za visoko-kvalitetni ispis, utiskivanje ili vrhunski mat završni sloj. Nemojte prekrivati glatku površinu nepotrebnim premazima ili teksturama (osim ako je potrebno za funkcionalnost).
5. Planirajte dulje vrijeme isporuke i više MOQ.Termoformirani proizvodi imaju malo duža vremena isporuke (6-10 tjedana za prvu narudžbu) i više MOQ (3000-5000 jedinica) od onih proizvedenih prijenosom. Planirajte u skladu s tim - započnite proces dizajna i alata rano i osigurajte da vaš volumen zadovoljava MOQ.
Suština
Odabir između prijenosnih-lijevanih i termoformiranih ladica za lijevanu celulozu jedna je od najvažnijih odluka u projektu prilagođene lijevane celuloze - i ovisi o vašim specifičnim zahtjevima, prioritetima i proračunu. Transfer{3}}moulded je standardni, troškovno-učinkovit postupak koji proizvodi funkcionalno, zaštitno pakiranje s teksturiranom površinom - idealno za industrijske,-velike{6}}količine, troškovno-osjetljive primjene. Termoformirano je vrhunski, precizni proces koji proizvodi glatko, gusto, visoko-estetsko pakiranje s uskim tolerancijama - idealno za-suočene s potrošačima, vrhunske, precizne primjene.
Ključne razlike su: (1) površinska obrada - teksturirana u odnosu na glatku; (2) tolerancije - ±0,5-1 mm u odnosu na ±0,2-0,5 mm; (3) debljina stijenke - 1.5-10mm u odnosu na. 1-3mm; (4) trošak - 30-80 posto niži za prijenos-uliven; (5) aplikacije - funkcionalne/zaštitne u odnosu na premium/okrenute potrošačima. Oba procesa proizvode održivu ambalažu koja se može u potpunosti reciklirati, kompostirati i izrađena je od recikliranih ili obnovljivih materijala - prednost održivosti je ista bez obzira na proces.
U Heshengu proizvodimo i prelivene-prelivene i termoformirane ladice za pulpu, s više od desetljeća iskustva u oba procesa. Nudimo end{2}}to{3}}end-to-end sposobnosti - dizajna, alata, izrade prototipova, testiranja, proizvodnje, kontrole kvalitete i prilagodbe - i predani smo pomoći vam da odaberete pravi proces za vašu specifičnu primjenu. Uvijek ćemo preporučiti najisplativije-rješenje koje ispunjava vaše zahtjeve - bez povećanja cijene, bez nepotrebne složenosti. Ako niste sigurni koji je postupak pravi za vaš proizvod,kontaktirajte Heshengov tim- rado ćemo procijeniti vaš proizvod, pružiti uzorke oba procesa i pomoći vam da donesete informiranu odluku. S pravim partnerom i pravim procesom, lijevana celuloza može pružiti zaštitu, estetiku i održivost koja vam je potrebna - po cijeni koja ima smisla za vaše poslovanje.